

Połóż lekki arkusz typu spunbond z torby na zakupy obok grubej igłowanej geowłókniny, a zobaczysz dwie zupełnie różne rodziny włóknin, chociaż żadna z nich nie zawiera ani jednej tkanej nici. Podstawową różnicę można ująć w jednym zdaniu: tkanina typu spunbond składa się z ciągłych włókien wytłaczanych ze stopionego polimeru i spajanych na gorąco, natomiast tkanina igłowana składa się z krótkich włókien odcinkowych zgrzeblonych w sieć i mechanicznie splątanych za pomocą kolczastych igieł. Wszystko, co praktyczne, wynika z tej jednej różnicy: osiągalny zakres wagowy, profil wytrzymałości, porowatość, opcje surowców, poziom inwestycji i ostatecznie produkty końcowe, które może służyć każda tkanina. Ten przewodnik omawia oba procesy, porównuje właściwości obok siebie i kończy się listą kontrolną zakupów, którą możesz zastosować przed podjęciem decyzji o wyborze dowolnej technologii.
Dwa procesy, dwie logiki: włókna a włókna odcinkowe
Proces spunbond: polimer z tkaniną w jednej linii
Produkcja spunbondu rozpoczyna się od granulatu polimerowego, najczęściej polipropylenu (PP) lub poliestru (PET). Granulki są topione i wytłaczane przez dyszę przędzalniczą z setkami maleńkich otworów, tworząc ciągłe włókna. Włókna te są rozciągane powietrzem o dużej prędkości w celu zorientowania łańcuchów polimeru – jest to etap, który zapewnia włókninie spunbond dobrą wytrzymałość na rozciąganie w stosunku do jej masy – a następnie są losowo osadzane na poruszającym się pasie. Wstęga jest łączona natychmiast, zwykle za pomocą gorących walców kalandrujących, które zgrzewają skrzyżowania włókien w małe punkty łączenia, dlatego też powierzchnia spunbond ma regularny wzór punktów. Ponieważ przędzenie, formowanie wstęgi i łączenie odbywa się na jednej zintegrowanej linii z dużą prędkością, spunbond jest bardzo skuteczny w przypadku lekkich tkanin, zwykle o gramaturze od około 10 do 200 g/m2.
Proces igłowania: zgrzeblenie, docieranie krzyżowe i igły z kolcami
Tkanina igłowana ma odwrotną drogę: zaczyna się od bel włókien ciętych – krótko ciętych włókien, takich jak poliester i polipropylen, a także włókien naturalnych lub pochodzących z recyklingu, takich jak wełna i juta. Bele są najpierw otwierane i mieszane w: maszyna do mieszania włókien , ponieważ równomierna mieszanka włókien zapewnia spójne właściwości końcowej tkaniny. Mieszankę zgrzeblono w lekką wstęgę, którą następnie nakładano krzyżowo – składano warstwa po warstwie – aby zwiększyć wagę i puszystość przed sklejeniem.
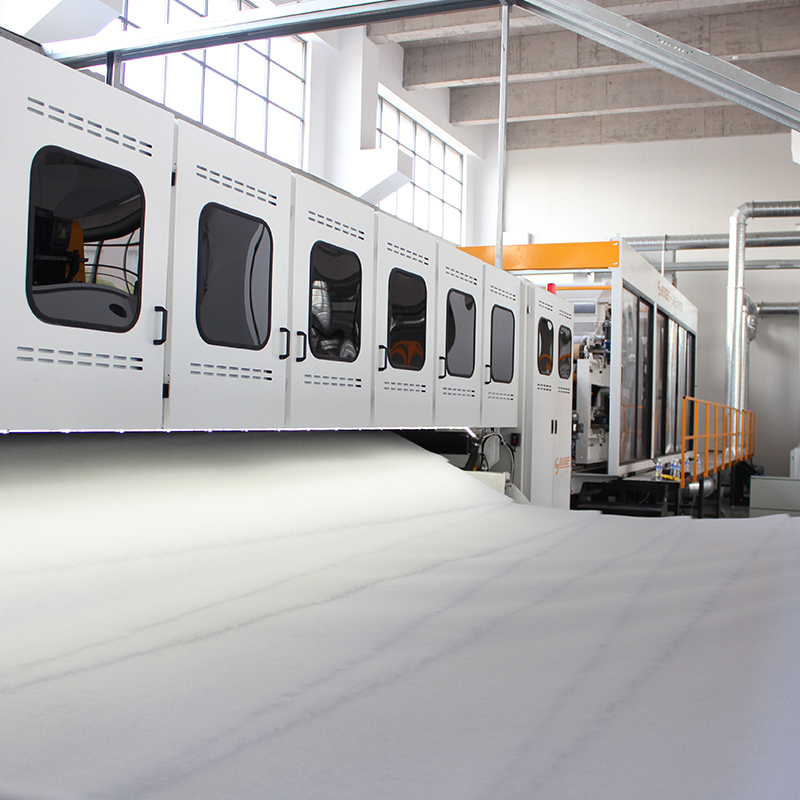 Laper krzyżowy HYPW do jednolitego budowania maty z włókien Przed igłowaniem zgrzebne wstęgi należy złożyć w warstwy, aby osiągnąć wymaganą wagę i strych. Ta nakładka krzyżowa równomiernie składa wstęgi za pomocą serwomechanizmu i antystatycznych zasłon, zapewniając jednolite, gładkie płaty gotowe do klejenia. Zobacz produkt →
Etap wiązania nadaje tkaninie nazwę. Krosno igłowe wbija i wypuszcza tysiące kolczastych igieł; kolce wychwytują włókna i przeciągają je przez warstwy, mechanicznie blokując strukturę bez kleju i ciepła. Grubość, gęstość i wytrzymałość można dostosować poprzez gęstość igły, głębokość penetracji i mieszankę włókien.
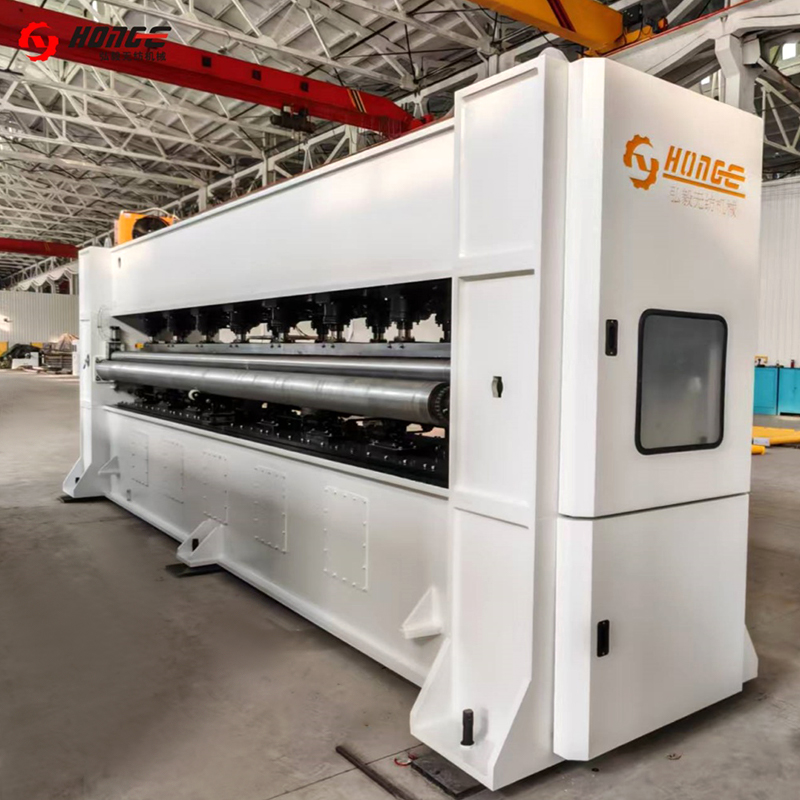 Wykrawarka igłowa HYZC do klejenia tkanin Jest to maszyna, która mechanicznie łączy warstwową wstęgę za pomocą kolczastych igieł, bez konieczności stosowania kleju ani ogrzewania. Dzięki szerokości roboczej do 8500 mm oraz regulowanej gęstości i skokowi igły kontroluje grubość, gęstość i wytrzymałość. Zobacz produkt →
Wielu producentów po igłowaniu dodaje stabilizację termiczną, prasowanie lub kalandrowanie w celu ustabilizowania wymiarów i wygładzenia powierzchni, a następnie nawija i rozcina tkaninę na szerokość.
Porównanie nieruchomości w skrócie
Ponieważ jedna tkanina jest łączona za pomocą topionych włókien, a druga za pomocą splątanych włókien odcinkowych, ich komercyjne profile ledwo się pokrywają. Poniższa tabela podsumowuje różnice, które kupujący najczęściej muszą porównać.
| Własność | Włóknina spunbond | Włóknina igłowana |
|---|---|---|
| Forma włóknista | Włókna ciągłe | Krótkie włókna odcinkowe |
| Metoda klejenia | Termiczne: gorące walce kalandrujące zgrzewają skrzyżowania włókien | Mechaniczne: igły kolczaste łączą włókna |
| Typowa gramatura | Około 10-200 g/m2 | Około 80-1500 g/m² |
| Grubość i poddasze | Cienki, płaski, gęsty | Gruby, wzniosły, ściśliwy |
| Wygląd powierzchni | Gładka, z regularnymi punktami wiązania | Rozmyte, odczuwalne |
| Porowatość | Niski do umiarkowanego | Wysoka |
| Surowce | Tylko polimery przędzalne (PP, PET) | PET, PP, mieszanki, włókna naturalne i pochodzące z recyklingu |
| Prędkość linii | Bardzo wysoki | Umiarkowane |
| Typowe zastosowania końcowe | Torby higieniczne, medyczne, torby, pokrowce rolnicze | Geotekstylia, motoryzacja, dywany, filtracja, wata |
Przedziały wagowe wyjaśniają większość podziałów. Linia spunbond jest zoptymalizowana pod kątem cienkich, jednolitych arkuszy; obciążanie go dużymi ciężarami staje się nieekonomiczne, ponieważ spada produkcja w metrach kwadratowych. Natomiast linia igłowa łatwo dopasowuje się do grubego materiału – po prostu dodajesz warstwy siatki za pomocą krzyżowego nakładki i zwiększasz penetrację igły – dlatego dominuje w każdym zastosowaniu powyżej około 200 g/m2.
Gdzie każda tkanina wygrywa
Terytorium Spunbond: lekkie, szybkie, o dużej głośności
Spunbond jest domyślnym wyborem wszędzie tam, gdzie tkanina jest zużywana na metr kwadratowy w dużych ilościach i przy niewielkiej wadze: produkty higieniczne, takie jak prześcieradła pieluszek, fartuchy medyczne i opakowania, torby na zakupy wielokrotnego użytku, osłony upraw oraz warstwy podkładowe lub podszewkowe do mebli i podłóg. Ciągłe włókna zapewniają niezawodną wytrzymałość na rozciąganie nawet przy gramaturze 15–30 g/m2, a szybka, w pełni zintegrowana żyłka utrzymuje niski koszt jednostkowy. To, czego spunbond nie sprawdza się dobrze, to masowość: nie jest w stanie ekonomicznie wytwarzać grubych, wzniosłych, ściśliwych struktur.
Obszar nakłuty igłą: gruby, porowaty, elastyczny pod względem włókien
Tkaniny igłowane wygrywają wszędzie tam, gdzie grubość, przepuszczalność i elastyczność surowca liczą się bardziej niż prędkość. Typowymi przykładami są geotekstylia do robót drogowych, kolejowych i odwadniających, części wewnętrzne pojazdów, takie jak wykładziny bagażnika, podkładki pod dywaniki i panele izolacyjne, dywaniki filcowe igłowane, media filtrujące kurz, watolina i wyściółka oraz podstawy do skóry syntetycznej. Kolejną zaletą jest to, że w procesie akceptowane są włókna, z którymi dysza przędzalnicza nie jest w stanie sobie poradzić – włókna grube, naturalne, pochodzące z recyklingu lub mieszane – co obniża koszty materiałów i wspiera cele w zakresie zawartości materiałów pochodzących z recyklingu. Poniższy wykres przedstawia ilustrujący obraz rozkładu igłowanego materiału wyjściowego w zależności od zastosowań końcowych.
- Geotekstylia i cywilne: 30%
- Wnętrza samochodowe: 25%
- Dywany i podłogi: 20%
- Filtracja: 15%
- Pościel i meble: 10%
Ryzyko kosztów, szybkości i zaopatrzenia
Z punktu widzenia nabywcy sprzętu te dwie technologie znajdują się na przeciwległych krańcach skali inwestycji. Linia typu spunbond to pojedynczy, złożony system o dużej wydajności: wysoki koszt inwestycyjny, duże zużycie energii przy wytłaczaniu i opłacalność tylko przy dużych ilościach lekkiej tkaniny. Jej okno produktowe jest wąskie - można przesuwać gramaturę w obrębie pasma, ale nie da się zamienić linii spunbond w producenta grubego filcu.
Linia igłowana jest modułowa i łatwiejsza w rozwoju etapami: otwieranie i mieszanie, zgrzeblenie, docieranie krzyżowe, igłowanie, a następnie sprzęt do wykańczania, taki jak piece i maszyny do prasowania, w miarę dojrzewania produktów. Koszt wejścia jest niższy, prędkość linii jest umiarkowana, a głównymi kosztami powtarzającymi się są igły, które się zużywają, a czasem pękają, oraz jakość przygotowania włókien. Nierówne podawanie objawia się bezpośrednio jako nierówna waga wstęgi, więc takie elementy jak: podajnik wibracyjny włókniny nie są opcjonalnymi dodatkami, ale gwarancją jakości.
Zasada jest prosta. Jeśli Twoim docelowym produktem jest jednorazowy lub lekki, trwały materiał o gramaturze poniżej około 100 g/m2, skutecznym rozwiązaniem będzie spunbond. Jeśli jest to trwały, gruby lub wysoki produkt o gramaturze powyżej około 150 g/m2 lub chcesz, aby był wykonany z włókien naturalnych i pochodzących z recyklingu, igłowanie jest praktycznym wyborem. W przypadku fabryk produkujących włókna odcinkowe wokół geotekstyliów, filców samochodowych lub dywanów z filcu igłowanego, kompletna linia do produkcji filcu igłowanego łączy cały łańcuch od otwieracza bel do nawijarki.
 Linia do produkcji filcu igłowanego HIL Dla producentów zajmujących się ciężkimi, trwałymi tkaninami, takimi jak geotekstylia i filce samochodowe, ta kompletna linia obejmuje przygotowanie włókien, poprzez igłowanie, aż do gotowego filcu, o szerokości do 9000 mm i gramaturze od 100 do 1200 g/m2. Zobacz produkt →
Sześciopunktowa lista kontrolna przed podjęciem decyzji
- Docelowa gramatura: poniżej 100 g/m2 wskazuje na spunbond; ponad 150 g/m2 nadaje się do igłowania; pomiędzy, oceń oba.
- Żywotność produktu: jednorazowe użycie sprzyja szybkości spunbond; produkty o długiej żywotności i wytrzymałości sprzyjają łączeniu mechanicznemu.
- Dostarczanie włókien: jeśli planujesz używać włókien pochodzących z recyklingu, grubych lub naturalnych, igłowanie jest w rzeczywistości jedyną opcją z tych dwóch.
- Grubość i przepuszczalność: filtry, geotekstylia i wyściółka wymagają tego, co zapewnia tylko igłowanie na poddaszu.
- Wielkość i budżet: lekka tkanina o dużej objętości uzasadnia nakłady inwestycyjne typu spunbond; modułowe linie igłowane pasują do inwestycji etapowych.
- Elastyczność: igłowanie umożliwia zmianę składu włókien, gramatury i gęstości w jednej linii – jest to przydatne, jeśli asortyment produktów wciąż ewoluuje.
Często zadawane pytania
Czy spunbond jest mocniejszy niż włóknina igłowana?
Nie automatycznie. W przeliczeniu na gram materiału przy niewielkiej masie ciągłe włókna spunbond zapewniają doskonałą wytrzymałość na rozciąganie, dlatego spunbond o gramaturze 20 g/m² sprawdza się jako opakowanie. Przy dużych ciężarach tkaniny igłowane zapewniają większą objętość, odporność na rozdarcie i wydłużenie, ponieważ splecione włókna odcinkowe rozciągają się i zmieniają orientację pod obciążeniem, zamiast opierać się na stałych punktach zgrzewu.
Czy linia igłowa może wykorzystywać włókno pochodzące z recyklingu?
Tak, i to jest jeden z jej najmocniejszych argumentów ekonomicznych. Zszywki z PET lub PP pochodzące z recyklingu, ścinki produkcyjne ponownie otwierane na otwieraczu do przycinania krawędzi i grube włókna naturalne, wszystkie dobrze igłowane, pod warunkiem otwierania, mieszania i podawania, aby zachować jednolitość mieszanki.
Dlaczego tkanina igłowana jest grubsza przy tej samej wadze?
Igłowanie pozostawia włókna odstające od płaszczyzny tkaniny, tworząc trójwymiarową, porowatą strukturę. Łączenie kalandrowe metodą spunbond spłaszcza wstęgę, więc przy tych samych gramach na metr kwadratowy powstaje znacznie cieńszy i gęstszy arkusz.
Czy te dwa procesy kiedykolwiek prowadzą do tego samego produktu?
Czasami. Dobra trwałego użytku o średniej masie mogą być wykonane w dowolny sposób, a niektóre produkty je łączą - na przykład igłowany rdzeń do strychu ze spojoną warstwą powierzchniową zapewniającą gładkość. Jednak w przypadku większości specyfikacji docelowe wagi i poddasze wyraźnie wskazują na jeden proces.
Krótko mówiąc, włókniny typu spunbond i igłowane nie są dla siebie konkurentami, lecz uzupełniają się pod względem masy i struktury: wybierz włókninę spunbond w przypadku lekkich, jednolitych arkuszy o dużej objętości, a igłowanie w przypadku grubych, porowatych i elastycznych włókno filców. Jeśli Twój plan działania skłania się ku drugiej rodzinie, łańcuch wyposażenia – otwieranie, mieszanie, zgrzeblenie, docieranie krzyżowe, igłowanie i wykańczanie – jest modułowy, więc możesz go budować krok po kroku w miarę rozwoju rynku.


