

Zgrzeblenie sprawdza się, gdy potrzebne są cienkie, mocne i bardzo jednolite wstęgi z długich włókien ciętych; airlay wygrywa, gdy potrzebujesz grubych, nieporęcznych, wyważonych kierunkowo wstęg z krótkich, pochodzących z recyklingu lub mieszanych włókien. Większość decyzji zakupowych w ramach tych dwóch procesów tak naprawdę sprowadza się do trzech liczb: długości zszywek, gramatury wstęgi i tego, jak duża różnica między siłą w kierunku maszynowym (MD) i w kierunku poprzecznym (CD) jest tolerowana przez produkt.
Dwa przykłady potwierdzają tę tezę. Przetwornik produkujący podłoża ścierne o gramaturze 40 g/m² potrzebuje niemal idealnej jednorodności gramatury i dużej wytrzymałości na rozciąganie wzdłuż rolki, dlatego na tym rynku dominuje zgrzeblenie. Producent materacy łączący wyściółkę o gramaturze 800 g/m² z odzyskanych włókien potrzebuje dużej objętości i równego wsparcia z każdej strony, dlatego dominuje tam airlay. Pomiędzy tymi biegunami znajdują się geotekstylia, fizeliny, izolacja, wata, filce i akustyka samochodowa. W poniższych sekcjach wyjaśniono, w jaki sposób każdy proces tworzy sieć, gdzie każdy z nich jest oceniany i co należy sprawdzić przed złożeniem zamówienia na sprzęt.
Jak proces zgrzeblenia tworzy sieć
Zgrzeblenie to mechaniczny proces układania na sucho, rozpoczynający się od bel włókien ciętych. Otwieracz bel rozluźnia materiał, blender miesza składniki, a podajnik zapewnia równą masę na karcie. Wewnątrz karty duży cylinder pokryty cienką drucianą tkaniną działa na płaskowniki i rolki ściągające, rozdzielając pęczki na pojedyncze włókna i usuwając wiele nacięć i zanieczyszczeń. Włókna opuszczają kartę w dużej mierze równolegle do kierunku maszyny i są zagęszczane w ciągłą wstęgę.
Dla kupujących ważne są trzy konsekwencje. Po pierwsze, wyrównanie powoduje anizotropię wytrzymałości: niespleciona wstęga zgrzeblona zwykle wykazuje stosunek rozciągania MD/CD pomiędzy 3:1 a 5:1, więc jest odporna na ciągnięcie wzdłużne znacznie lepiej niż w poprzek. Po drugie, kontrola mechaniczna zapewnia wyjątkową jednorodność przy niskiej gramaturze, dlatego też w przypadku zgrzeblenia stosuje się chusteczki, tekstylia medyczne i fizeliny o gramaturze poniżej około 80 g/m². Po trzecie, zgrzeblenie ma apetyt na długość włókien: preferuje włókna o długości od około 25 do 65 mm, bardzo krótki lub kruchy materiał zamienia się w pęknięcia i przerwy wstęgi, a gramatura pojedynczej wstęgi rzadko przekracza około 100 do 150 g/m², dlatego ciężkie produkty muszą być budowane poprzez układanie warstw.
Dyscyplina karmienia decyduje o wyniku. Karta może być tak równa, jak pałka, którą otrzymuje, więc otwieracz, blender i podajnik powyżej nie są akcesoriami; są częścią samej dokładności tworzenia sieci.
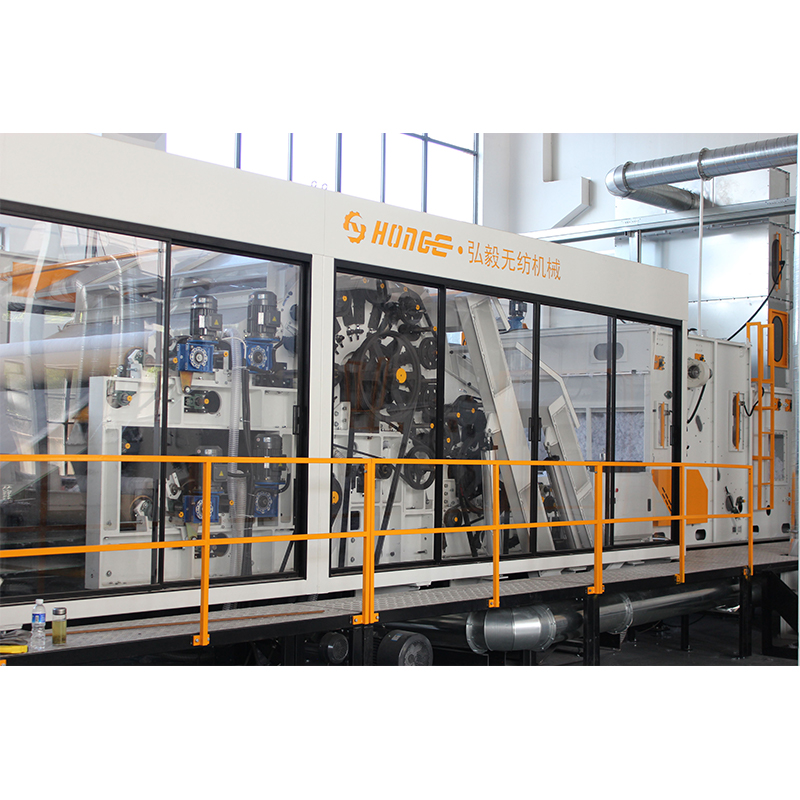 Zgrzeblarka HYSL do wstęg równoległych i losowych Ponieważ równość wstęgi zależy od wprowadzonego płata, ta zgrzeblarka ma tutaj znaczenie: w pełni zgrzebuje otwarte i mieszane włókna, z pojedynczym lub podwójnym cylindrem, napędami o zmiennej prędkości i opcjonalnymi rolkami losującymi do wstęg równoległych lub losowych. Zobacz produkt →
Jak proces Airlay tworzy sieć
Airlay zastępuje mechaniczne ustawienie powietrzem. Otwierający wałek rozbija włókno na małe pęczki, strumień powietrza zawiesza je, a perforowany bęben skraplacza zbiera je w postaci losowo zorientowanej, trójwymiarowej wstęgi. Ponieważ osadzanie zależy od przepływu powietrza, a nie od siatki drucianej, orientacja włókien jest prawie przypadkowa, a wstęga jest nieporęczna i wyniosła.
Zalety pojawiają się w czterech miejscach. Tolerancja włókien: airlay przyjmuje włókna o grubości zaledwie kilku milimetrów wzwyż i radzi sobie z kruchym lub sztywnym materiałem, takim jak wełna z odzysku, juta, konopie i odpady przędzalnicze, które źle zgniatałyby się w kartonie. Zakres wagowy: jedna wstęga Airlay może mieć gramaturę od około 50 do 1500 lub 2000 g/m², dzięki czemu gruba wyściółka jest formowana bezpośrednio, a nie laminowana. Równowaga kierunkowa: przy niemal równej wytrzymałości w każdym kierunku, wyściółka Airlay równomiernie przenosi obciążenie, dokładnie tak, jak potrzebują podkładki pod materac, filce akustyczne i izolacja termiczna. Elastyczność mieszania: różne włókna można dozować i mieszać przed uformowaniem, co sprawia, że Airlay jest naturalnym rdzeniem linii do filcowania odpadów i recyklingu. Spójność na poziomie wyjściowym nadal ma znaczenie, dlatego warto ją przeczytać jak maszyna do mieszania włókien utrzymuje stabilną mieszankę przed wymiarowaniem reszty linii.
Słabe strony są lustrzanym odbiciem: trudniej jest utrzymać jednorodność masy przy bardzo niskich gramaturach, prędkości linii są niższe niż w przypadku zgrzeblenia, wentylatory transportowe zużywają dodatkową energię, a luźna wstęga prawie nie ma wytrzymałości, dopóki nie zostanie połączona za pomocą zgrzewania termicznego, wiązania chemicznego lub igłowania.
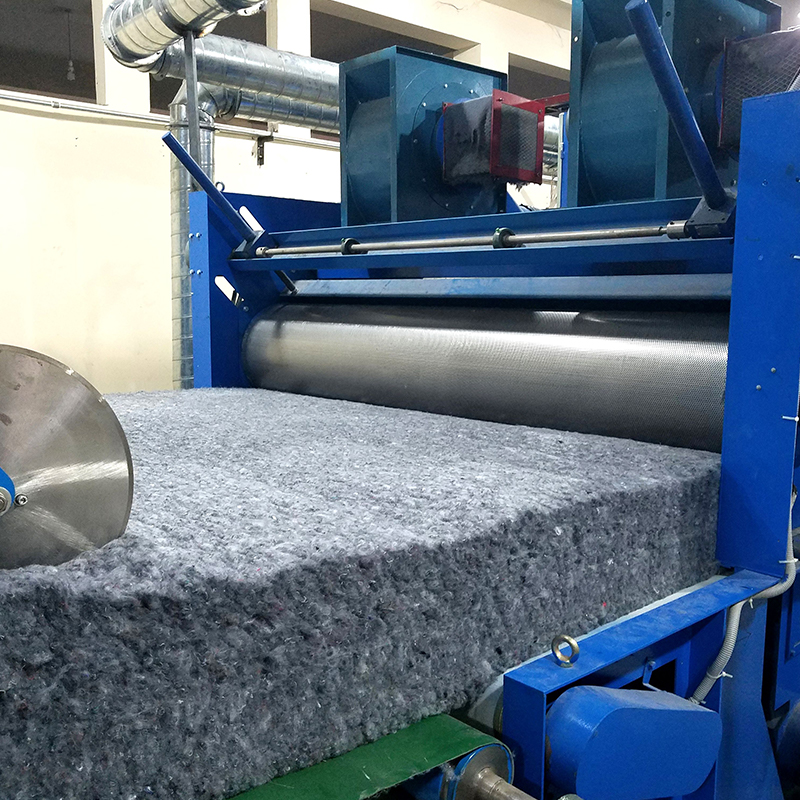 Maszyna HYQL Airlay do aerodynamicznego formowania wstęgi Po omówieniu kompromisów w zakresie układania powietrza, maszyna ta formuje aerodynamiczne pałeczki z poliestru, włókien niskotopliwych, wełny i innych materiałów, zastępując zgrzeblenie i krzyżowanie w przypadku wiązanych termicznie linii waty przy niższych prędkościach i niskiej gramaturze. Zobacz produkt →
Zgrzeblenie vs Airlay: porównanie side-by-side
Poniższa tabela podsumowuje różnice, które mają największe znaczenie w wycenie sprzętu.
| Czynnik | Carding | Airlay |
|---|---|---|
| Tworzenie sieci | Mechaniczne; włókna ułożone głównie w MD | Aerodynamiczny; włókna osadzane losowo w 3D |
| Typowa długość zszywek | Około 25 do 65 mm | Od kilku mm w górę, toleruje krótkie włókna |
| Włókno pochodzące z recyklingu lub odpadowe | Ograniczona; krótki, kruchy materiał powoduje pęknięcia i pęknięcia | Podstawowa siła procesu |
| Waga wstęgi na przejście | Około 15 do 150 g/m² | Około 50 do 2000 g/m² |
| Jednolitość przy niskiej wadze | Znakomicie | Umiarkowany; słabszy poniżej około 50 g/m² |
| Masowe i strychowe | Umiarkowane | Wysoka |
| Stosunek rozciągania MD/CD | Zwykle od 3:1 do 5:1 | Blisko 1:1 |
| Typowe wiązanie | Kalandrowanie termiczne, piec przelotowy, igłowanie | Termobondowanie włóknem niskotopliwym, klejenie natryskowe, igłowanie |
| Typowe produkty | Chusteczki, tekstylia medyczne, fizeliny, geotekstylia | Wyściółka materacy, izolacja, wata, filce odpadowe, akustyka samochodowa |
Co oznacza struktura sieci w produkcie końcowym
Najjaśniejszym sposobem wizualizacji różnicy jest podział wytrzymałości na rozciąganie pomiędzy MD i CD. Zgrzeblona wstęga skupia siłę wzdłuż rolki, co pasuje do chusteczek dozowanych i ciągnionych wzdłuż. Siatka ułożona pneumatycznie rozkłada wytrzymałość niemal równomiernie, co pasuje do wyściółki ściśniętej i obciążonej z dowolnej strony.
Z tego wynikają dwie uwagi praktyczne. Jeśli potrzebujesz zrównoważonej wytrzymałości żyłki zgrzeblarskiej, zakładka krzyżowa składa kilka zgrzeblonych wstęg pod kątem 90 stopni, co jest standardem w przypadku igłowanych geowłóknin i lin filcowych. Jeśli łączysz wstęgę uformowaną pneumatycznie w piecu za pomocą włókien niskotopliwych, punkty łączenia tworzą się na całej grubości wstęgi, dlatego też wata wiązana termicznie odzyskuje swoją sprężystość dobrze po sprasowaniu.
Jak podjąć decyzję i co sprawdzić przed zakupem
Przeanalizuj pięć pytań w kolejności:
- Rzeczywistość światłowodów: wypisz wszystkie włókno, które będziesz uruchamiać, łącznie z najgorszą mieszanką odpadów. Zszyj poniżej około 25 mm lub wysoki udział materiału pochodzącego z recyklingu silnie wskazuje na ułożenie na powietrzu.
- Gramatura docelowa: poniżej około 80 g/m² zgrzeblenie jest zazwyczaj jedynym sposobem na utrzymanie jednorodności; powyżej około 200 g/m² na wstęgę, Airlay całkowicie pozwala uniknąć nakładania się krzyżowego.
- Kierunek obciążenia: chusteczki i rolki sprzyjają wytrzymałości MD; wyściółka i izolacja sprzyjają izotropii.
- Droga łączenia: kalander i linie łączenia termicznego łączą się z kartami; Łączenie termiczne w piekarniku i igłowanie łączą się naturalnie z natryskiem powietrznym.
- Plan rozwoju: jeśli później możliwy jest drugi produkt, sprawdź, czy sekcja otwierania, mieszania i podawania może obsługiwać zarówno kartę, jak i moduł airlay.
Istnieje również opcja hybrydowa: linie kompozytowe umieszczają zgrzeblarkę i jednostkę do układania powietrznego na tej samej linii, w dowolnej kolejności, więc mocna warstwa zgrzeblona niesie ze sobą nieporęczną warstwę układaną pneumatycznie. Jest to ustalone, opatentowane podejście do produktów, które wymagają zarówno wytrzymałości powierzchniowej, jak i sprężystości rdzenia.
Przed podpisaniem traktuj okres próbny jako niepodlegający negocjacjom. Poproś dostawcę o sprawdzenie rzeczywistej mieszanki, w tym współczynnika recyklingu, i podanie masy wstęgi CV, wartości rozciągania MD/CD i energii piekarnika na kilogram gotowej tkaniny. W przypadku projektów Airlay zapytaj, jak dostrojona jest objętość powietrza i ustawienia wentylatora dla każdego włókna, ponieważ to strojenie decyduje o tym, czy jedna maszyna może płynnie przełączać produkty. W przypadku projektów zgrzeblonych zapytaj, jak szybko można zmienić obicie karty i w jaki sposób interfejs podajnika na kartę zapobiega powstawaniu pasków wagowych. Hongyi dostarcza zarówno samodzielne maszyny, jak i kompletne linie oraz publikuje swoje pełna gama urządzeń do włóknin , przydatny punkt odniesienia przy porównywaniu zakresów linii między dostawcami.
Jeśli Twoim docelowym produktem jest wata lub wyściółka, linia jest zwykle podawana jako jeden system: otwieranie i mieszanie, formowanie powietrzne, zgrzewanie w piecu, następnie nawijanie i cięcie.
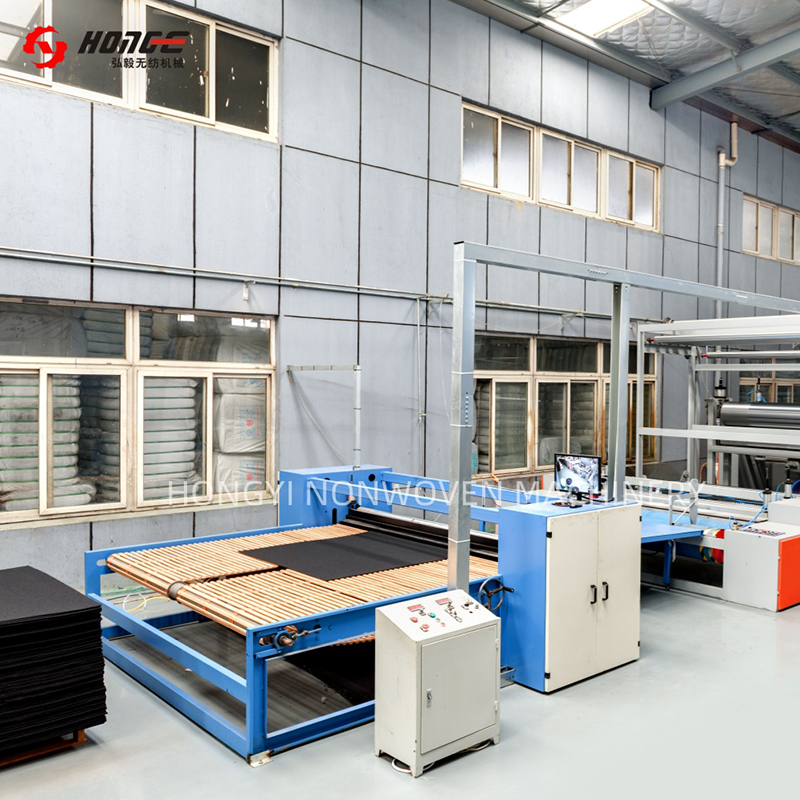 Linia produkcyjna waty klejonej termicznie HYL Jak zauważono w artykule, produkty z waty są zwykle podawane jako kompletne systemy, a linia ta integruje otwieranie, formowanie warstwy powietrznej, łączenie w piecu termicznym i nawijanie w celu wytworzenia twardej lub miękkiej waty do materacy, poduszek i tekstyliów domowych. Zobacz produkt →
Często zadawane pytania
Czy układanie metodą powietrzną to to samo co układanie na sucho?
Układanie na sucho obejmuje dowolną wstęgę utworzoną z suchych włókien, zatem zarówno zgrzeblenie, jak i układanie metodą powietrzną są układanymi na sucho. W katalogach maszyn układanie powietrzne zwykle oznacza losowe układanie włókien ciętych za pomocą powietrza, podczas gdy układanie powietrzne na bazie masy celulozowej jest oddzielnym procesem przypominającym papier.
Który proces lepiej radzi sobie z włóknem pochodzącym z recyklingu?
Airlay. Krótkie, łamliwe i mieszane włókna odpadowe są dokładnie tym, do czego opracowano trasę aerodynamiczną, podczas gdy karta potrzebuje solidnych włókien odcinkowych, aby utworzyć czystą, ciągłą wstęgę.
Czy zgrzeblenie może kiedykolwiek zapewnić zrównoważoną siłę?
Nie z jednej sieci. Krzyżowe układanie zgrzebnych wstęg pod kątem 90 stopni zbliża wartości MD i CD, co jest standardową praktyką w przypadku igłowanych linii filcowych i geotekstylnych.
Czy airlay oszczędza sprzęt, ponieważ bezpośrednio tworzy ciężkie sieci?
Oszczędza to docieranie krzyżowe przy wysokich gramaturach, ale nie oszczędza klejenia. Luźna wstęga ułożona pneumatycznie zawsze wymaga etapu spajania, najczęściej w piecu do spajania termicznego z udziałem włókien niskotopliwych.


