

Linia do igłowanej geowłókniny w średniej wielkości fabryce rozpoczęła produkcję rolek z jasnymi i ciemnymi paskami po rutynowej przerwie konserwacyjnej. Receptura pozostała niezmieniona, ustawienia karty pozostały niezmienione, a krosno igłowe nie wykazywało żadnych usterek. Kierownik zakładu początkowo podejrzewał kartę, ale prawdziwa usterka wystąpiła 20 metrów w górę rzeki: komora mieszania była opróżniana szybciej niż cykl nakładania warstw, więc wstęga była zasilana świeżym, słabo uśrednionym włóknem. Przywrócenie normalnej wydajności wymagało pełnej zmiany i trzech rolek o obniżonej jakości.
Mieszanie włókien nie objawia się na gotowej tkaninie jako pojedyncza wada. Ujawnia się jako niewyraźne smugi, graniczne próby rozciągania, różnice w odcieniach i nieprzewidywalne zużycie drogich włókien wiążących. Rozwiązanie zaczyna się od zrozumienia, jak działa mieszanie, jak je mierzyć i jaki wybór sprzętu faktycznie go poprawia. Dokładnie to omawia ten przewodnik, zawierający praktyczne testy, które możesz zastosować na własnej linii.
Dlaczego mieszanie włókien decyduje o jakości włókniny
Jednorodność mieszanki włókien wchodzącej do zwijacza jest najsilniejszym czynnikiem predykcyjnym jednorodności tkaniny opuszczającej nawijarkę. Wszystko, co dzieje się później, zgrzeblenie, docieranie, igłowanie lub łączenie termiczne, może jedynie zmienić układ otrzymanych włókien; żaden z tych kroków nie może skorygować niewłaściwej proporcji.
Trzy konsekwencje złego wymieszania ujawniają się bezpośrednio w końcowym materiale:
- Konsystencja koloru. W kolorowych włókninach włókna przenoszące pigment często stanowią jedynie 2 do 5 procent mieszanki. Wystarczy przesunięcie o jeden punkt procentowy, aby uzyskać widoczną różnicę odcieni pomiędzy rolkami, zwłaszcza w kolorach jasnych i pastelowych.
- Jakość klejenia. W watolinie spajanej termicznie niskotopliwe włókno poliestrowe musi docierać do każdej części wstęgi w tej samej proporcji. Miejscowe przedawkowanie powoduje powstawanie twardych, błyszczących plam; lokalne niedostateczne dozowanie pozostawia obszary, które zapadają się podczas obróbki cieplnej.
- Jednorodność mechaniczna. Wytrzymałość na rozciąganie, wydłużenie i gęstość powierzchniowa zależą od proporcji mieszania. Gdy CV mieszanki ulega zmianie, wyniki testów stają się trudne do obrony przed klientem.
Dlatego doświadczeni kierownicy linii obserwują zmiany proporcji mieszania na początku linii, a nie tylko tkaninę na nawijaku. Prostym sposobem wizualizacji efektu każdego etapu procesu jest śledzenie odchylenia proporcji mieszanki od wartości docelowej; Poniższa tabela przedstawia ilustrujący przykład oparty na typowej praktyce młyna.
Rysunek 1. Jak odchylenie proporcji mieszania zawęża się w obrębie linii (przykład ilustracyjny; im niższa wartość, tym dokładniejsza)
Mieszanie i mieszanie: dwa terminy, jeden cel
W terminologii tekstylnej mieszanie oznacza zwykle łączenie włókien tego samego rodzaju, ale różnych gatunków, na przykład dwóch zszywek poliestrowych o różnych denierach lub dwóch partii produkcyjnych tego samego surowca. Mieszanie oznacza łączenie różnych typów włókien, takich jak poliester z wiskozą lub polipropylen z włóknem wiążącym o niskiej temperaturze topnienia. W przypadku włókniny linia realizuje jedno i drugie, często w ramach tego samego zestawu urządzeń.
To rozróżnienie nie ma charakteru akademickiego. Ma wpływ na sposób ustawienia układania beli, potrzebne urządzenia dozujące i poziom powtarzalności, jakiego oczekujesz od dostawcy maszyn. Jeśli na przykład Twój produkt musi spełniać rygorystyczne wymagania dotyczące zawartości włókien niskotopliwych, wymagania dotyczące dokładności mieszania będą znacznie bardziej rygorystyczne niż w przypadku, gdyby wystarczyło uśrednić tylko dwie klasy tego samego polimeru.
Jeśli maszyny stojące za tym krokiem są dla Ciebie nowe, zapoznaj się z tym przeglądem jak działa maszyna do mieszania włókien wyjaśnia kolejność wyposażenia prostym językiem.
Jak działa mieszanie włókien w typowej linii włókninowej
Mieszanie włókien rozpoczyna się na beli i kończy na podajniku kart. Składa się z pięciu etapów, a każdy z nich ma wymierny wpływ na ostateczną jednolitość. Poniższa sekwencja jest typowa dla linii z włókien odcinkowych wytwarzających filc igłowany, watę wiązaną termicznie lub produkty formowane pneumatycznie.
| Scena | Co dzieje się na tym etapie | Główny wpływ na jakość mieszania |
|---|---|---|
| Otwarcie beli | Sprasowane bele są łamane na luźne kępki bez nadmiernego uszkodzenia włókien. | Stały rozmiar kępek zapobiega przedostawaniu się dużych kęp do kolejnych etapów. |
| Wstępne dokładne otwarcie | Pęczki ulegają dalszej redukcji i można oddzielić ciężkie zanieczyszczenia. | Mniejsze pęczki umożliwiają dokładniejsze dozowanie i szybsze mieszanie. |
| Ważenie and metering | Każdy składnik jest podawany z kontrolowaną szybkością za pomocą pasa wagowego lub szalki wagowej. | Dokładność proporcji mieszania zależy prawie wyłącznie od tego etapu. |
| Komora mieszania | Włókno warstwowe jest magazynowane i odbierane pionowo w celu uśrednienia krótkoterminowych zmian. | Czas uśredniania wygładza wahania od linii otwarcia. |
| Przenoszenie i karmienie | Otwarte i zmieszane włókno jest transportowane do zgrzewarki lub urządzenia do formowania wstęgi ze stałą gęstością. | Stabilna gęstość zasilania chroni kartę przed przepięciami i głodem. |
Na etapie dokładnego otwarcia stopień otwarcia bezpośrednio wyznacza granicę możliwości blendera. A Otwieracz wstępny HYKS jest preferowany, gdy sam otwieracz bel pozostawia kępki, które nadal ważą kilka gramów; na nowoczesnych liniach zmniejszenie rozmiaru pęczków w tym momencie jest jedną z najtańszych ulepszeń jakości, jakie możesz wprowadzić.
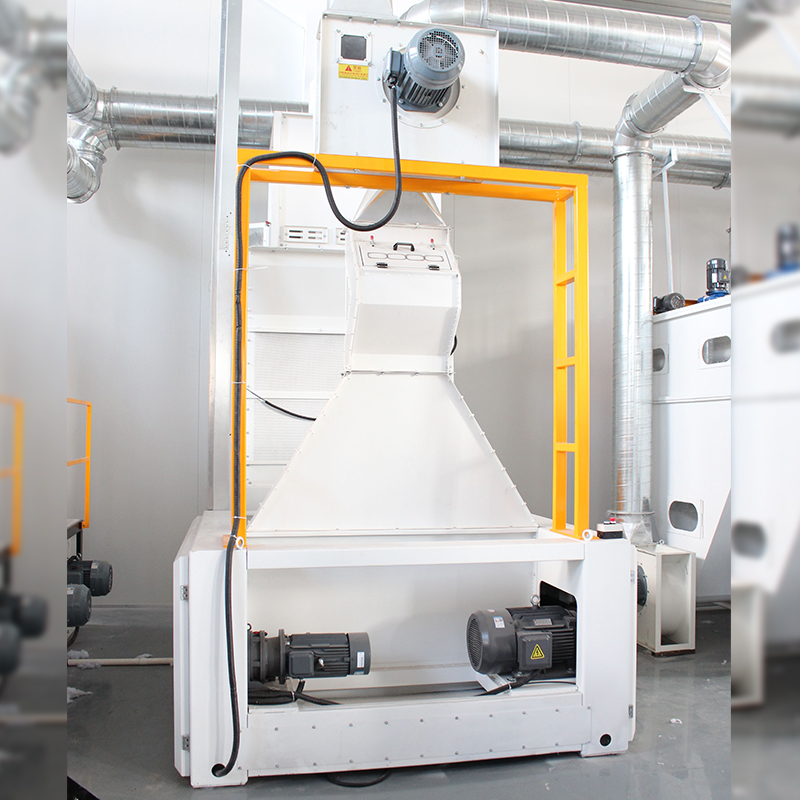 Dostawca i sprzedaż hurtowa maszyn do wstępnego i dokładnego otwierania | Hongyi Changshu Hongyi Nonbuilt Machinery Co., Ltd. jest chińskim dostawcą i producentem maszyn do wstępnego otwierania i drobnego otwierania. Modułowy, z certyfikatem CE, ... Zobacz produkt →
Sam blender może przybierać różne formy. W liniach igłowanych i łączonych termicznie, a duży blender komorowy przechowuje włókno w pionowych warstwach i wyciąga je z dna za pomocą kolczastej siatki lub bębna. Cięcie pionowe uśrednia zmiany, które wystąpiły w ciągu minut potrzebnych do napełnienia komory. Jest to najbardziej niezawodny sposób na stabilizację mieszanki, gdy w recepturze występuje jeden dominujący składnik.
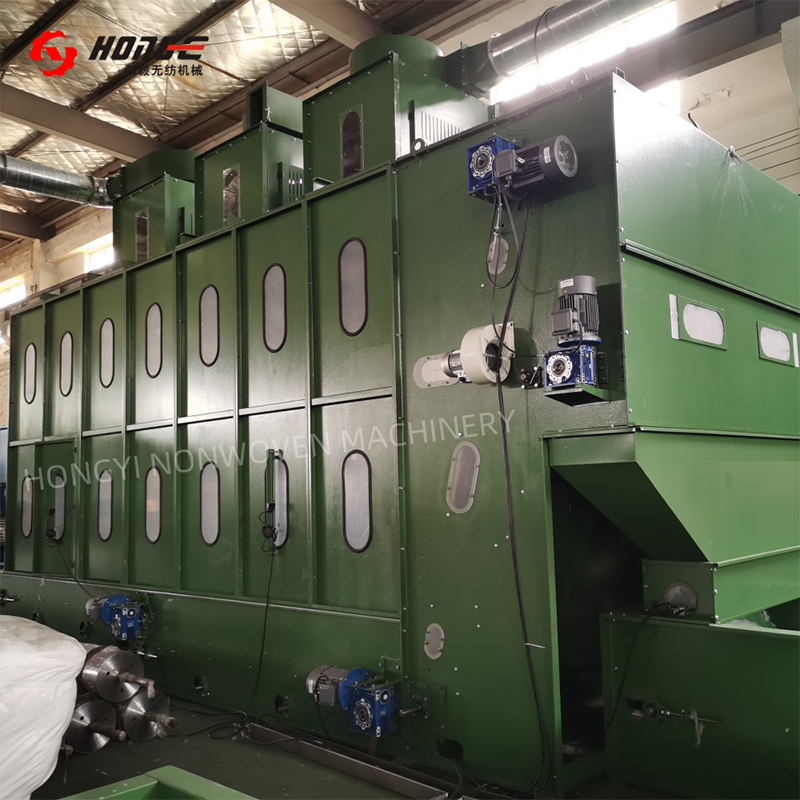 Dostawca maszyn do mieszania wielkokomorowego z włókniny | Hongyi Changshu Hongyi Nonbuilt Machinery Co., Ltd. jest chińskim dostawcą i producentem wielkokomorowych maszyn do mieszania włókniny. 15–37m³, certyfikat CE... Zobacz produkt →
Czy możesz udowodnić, że mieszanka jest wystarczająco dobra?
Stopień wymieszania mierzy się zawsze na podstawie zmienności, a nie średniej. Linia może osiągnąć docelowy współczynnik mieszania w ciągu godziny i nadal dawać zły materiał, ponieważ mieszanka była średnio prawidłowa, ale nierówna w każdym dwuminutowym oknie. Dlatego też kluczowym miernikiem jest współczynnik zmienności (CV) proporcji mieszanki, najlepiej mierzony na krótkich odcinkach wstęgi.
W praktyce huty stosują cztery poziomy sprawdzania:
| Metoda | Co mierzy | Typowy poziom akceptacji |
|---|---|---|
| Wizualna inspekcja sieci | Smugi, plamy cieniowe, grudki | Brak widocznych smug i skupisk kolorów w standardowym oświetleniu |
| Zapisy dotyczące układania bel i ważenia | Długoterminowa dokładność proporcji | Główny składnik w granicach /-1,5% wartości docelowej na zmianę |
| Analiza mieszanin laboratoryjnych | Rzeczywista zawartość błonnika wagowo | W granicach /-2% receptury na każdy składnik |
| Czujniki on-line (NIR, koloru) | Krótkoterminowe zmiany w Internecie | CV 3% lub mniej na 100 m tkaniny |
Kiedy oceniasz nową linię mieszającą, poproś dostawcę o dane CV, a nie tylko dane dotyczące wydajności. Poproś także o wykonanie testu symulującego najgorszy realistyczny przypadek, np. zmianę koloru z ciemnego na jasny, ponieważ zachowanie blendera podczas przedmuchu jest równie ważne, jak jego dokładność w stanie ustalonym. Jest to powszechna pułapka zakupowa, którą taniej jest wykryć podczas testów akceptacyjnych niż na produkcji.
Dlaczego mieszanie nadal kończy się niepowodzeniem w produkcji
Nawet dobrze zaprojektowane linie tracą jakość mieszania. Doświadczenia terenowe dotyczące włóknin wskazują na niewielki zestaw powtarzalnych przyczyn. Poniżej przedstawiono przybliżony udział każdej przyczyny w typowych przypadkach rozwiązywania problemów; wartości procentowe mają charakter poglądowy i opierają się na rozkładzie zwykle obserwowanym w dokumentacji służby, a nie na opublikowanych standardach.
- Niewystarczające otwarcie (35%)
- Ważenie errors (25%)
- Krótki czas mieszania (20%)
- Złe ułożenie beli (12%)
- Nagromadzenie i zużycie (8%)
- Niewystarczające otwarcie. Kiedy otwieranie beli lub jej dokładne otwieranie jest utrudnione przy dużej przepustowości, blender otrzymuje zbyt duże kępki i żaden blender nie jest w stanie uzyskać jednolitej mieszanki z nierównych elementów składowych.
- Ważenie and metering errors. Dryfujące wagi, zablokowane zsypy włókien i transport pneumatyczny dociskający włókno do urządzeń pomiarowych – wszystko to zniekształca sygnał masy. Błędy te mają zazwyczaj charakter sporadyczny, co sprawia, że są trudniejsze do wykrycia niż stałe przesunięcie.
- Krótki czas mieszania. Operatorzy zwiększają przepustowość i stopniowo zmniejszają cykl napełniania komory, aż na produkcie zaczną pojawiać się smugi. Rozwiązaniem jest utrzymywanie zmierzonego czasu przebywania w blenderze w przedziale zalecanym przez producenta.
- Złe ułożenie beli. Partie włókien naturalnych różnią się delikatnością, długością i wilgotnością; jeżeli plan zagospodarowania przestrzennego nie rozłoży tych różnic równomiernie, pojawia się krótkoterminowe zróżnicowanie wskaźnika.
- Budowa i zużycie. Nagromadzone włókna w narożnikach kanałów i na zużytych siatkach ostatecznie uwalniają się w postaci skrzepów, tworząc lokalne zlepki w sieci.
Co sprawdzić przed zakupem sprzętu miksującego
Sprzęt mieszający rzadko kupuje się jako pojedynczą maszynę; jest kupowany jako część linii, a wyboru należy dokonać w oparciu o ostateczne wymagania dotyczące tkaniny. Zapisz te punkty na liście kontrolnej:
- Liczba składników i zakres proporcji. Linia dwuskładnikowa o stabilnych proporcjach może wykorzystywać prostą komorę; linia, która często zmienia receptury, wymaga bardziej elastycznego dozowania i szybszego oczyszczania.
- Forma włóknista. Długość zszywek, denier, zagniecenie i gęstość nasypowa zmieniają sposób otwierania się pęczków i sposób ich przepływu przez kanały. Maszyna pasująca do zszywek poliestrowych o grubości 6 denierów może zachowywać się inaczej w przypadku włókien o wysokim strychu i małej gęstości.
- Przepustowość. Objętość blendera musi odpowiadać prędkości linii. Większość komór mieszania jest zaprojektowana na 10 do 30 minut przebywania; jeśli dostawca oferuje znacznie mniej, poproś o oczekiwane CV przy pełnej wydajności.
- Automatyzacja i dane. Pasy wagowe, przetwornice częstotliwości i receptury PLC przekształcają mieszalnik mechaniczny w powtarzalne narzędzie procesowe.
- Możliwość czyszczenia. Czas zmiany koloru zależy od gładkich powierzchni wewnętrznych, dostępnych drzwiczek czyszczących i możliwości szybkiego oczyszczenia komory.
Do ciągłego mieszania dwóch lub trzech składników dedykowany maszyna do mieszania włókien łączy w sobie dopływ wagowy lub objętościowy z aktywnymi elementami mieszającymi, dzięki czemu mieszanka ulega homogenizacji w miarę przesuwania się w stronę karty. Ta konfiguracja pasuje do linii, które wymagają stabilnego połączenia w kompaktowej obudowie.
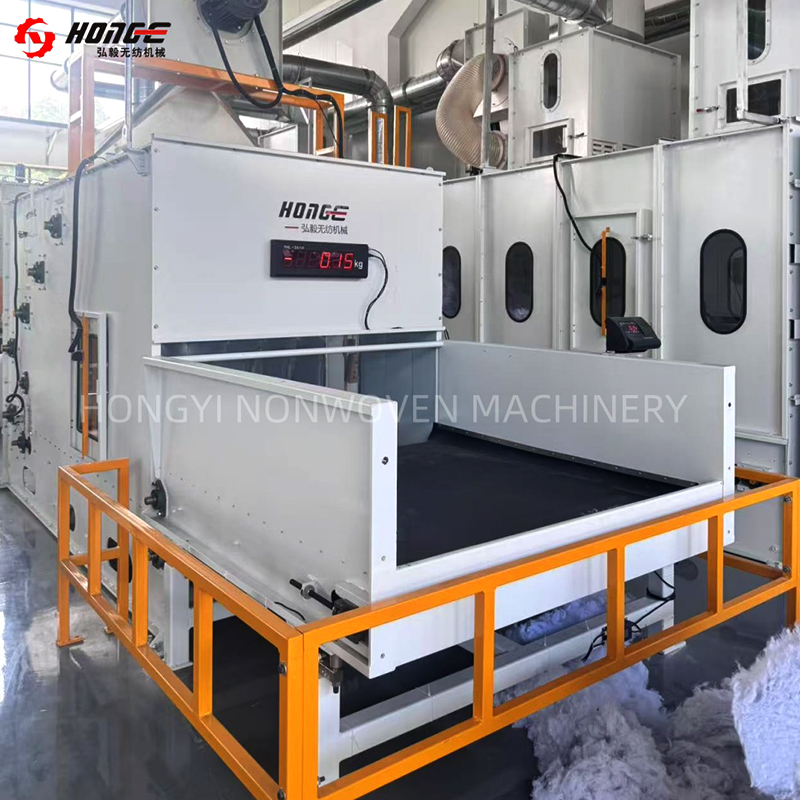 Dostawca i eksporter maszyn do mieszania włókien | Hongyi Changshu Hongyi Nonbuilt Machinery Co., Ltd. jest dostawcą i producentem maszyn do mieszania włókien w Chinach. Ważenie proporcjonalne, certyfikat CE... Zobacz produkt →
Oprócz samej maszyny oceń dostawcę. Producent z ponad 20-letnim doświadczeniem w maszynach do włóknin i wieloma instalacjami za granicą z większym prawdopodobieństwem będzie wspierać Cię zaleceniami dotyczącymi procesów, liniami referencyjnymi i częściami zamiennymi podczas uruchamiania. Poproś o najbliższą instalację referencyjną, która obsługuje produkt podobny do Twojego, i sprawdź CV mieszanki, jakiego możesz się spodziewać przy pełnej przepustowości.
Często zadawane pytania dotyczące mieszania włókien
Jaka jest różnica pomiędzy maszyną do mieszania włókien a blenderem wielkokomorowym?
Mikser wielkokomorowy pracuje w cyklu wsadowym: buduje pionowe warstwy, a następnie je przecina, uśredniając zmiany w ciągu kilku minut. Maszyna do mieszania włókien miesza w sposób ciągły w jednym przejściu, wykorzystując elementy mieszające lub strumień powietrza i jest zwykle umieszczana za sekcją ważącą. Wiele linii wykorzystuje oba rozwiązania: jeden do uśredniania, drugi do końcowej homogenizacji.
Ile czasu przebywania w blenderze wystarczy?
Zależy to od liczby składników i tolerowanej wartości CV, ale typowy zakres projektowy dla ciętych linii włókninowych wynosi 10 do 30 minut. Jeśli komora zapewnia mniej niż 10 minut maksymalnej wydajności, przetestuj CV mieszanki przed zatwierdzeniem projektu.
Czy włókna pochodzące z recyklingu można mieszać w tym samym sprzęcie?
Tak, ale włókna pochodzące z recyklingu wymagają dodatkowego otwarcia przed wejściem do blendera, ponieważ są splątane i mogą zawierać twarde cząstki. Wstępnie drobnoziarnisty otwieracz znajdujący się powyżej zmniejsza ryzyko zbrylania i chroni urządzenia dozujące. Należy również monitorować stosunek mieszanki materiałów pochodzących z recyklingu, ponieważ ich gęstość nasypowa różni się bardziej niż w przypadku włókna pierwotnego.
Dlaczego smugi pojawiają się dopiero po zmianie koloru?
Pozostałości włókien z poprzedniej receptury pozostają w kanałach, narożnikach komór i na powierzchniach krat. Podczas następnego przepisu uwalnia się stopniowo i pojawia się w postaci smug. Linie często zmieniające kolory powinny być zaprojektowane z gładkimi wnętrzami kanałów, komorami szybkiego oczyszczania i dostępnymi drzwiami czyszczącymi.
Mieszanie włókien nie jest najbardziej skomplikowaną częścią włókniny, ale to część decydująca o tym, czy pozostała część żyłki będzie mogła pracować z pełnym potencjałem. Gdy pojawi się kolejny problem z jakością, najpierw sprawdź mieszankę. Koniec linii beli zazwyczaj informuje, co wyprodukuje koniec nawijacza.


