

Konwersja włókniny to miejsce, w którym praca linii produkcyjnej staje się produktem gotowym do odbioru przez klienta. Duża rolka igłowanego filcu lub waty spajanej termicznie opuszczająca główną żyłkę nadal musi zostać przycięta na szerokość, zwinięta do określonej gęstości, pocięta na rolki o rozsądnych rozmiarach, a w wielu przypadkach wyprasowana lub utrwalona na gorąco, aby ustabilizować jej powierzchnię. To, jak dobrze przeprowadzona zostanie ta konwersja, określa, jaka część tkaniny staje się towarem nadającym się do sprzedaży, jak spójne są te towary z rolki na rolkę, a jaka część kończy się jako przycięte krawędzie lub odrzucony złom.
Co to jest konwersja włókniny?
Konwersja włókniny refers to the post-formation processing of nonwoven roll goods into the widths, lengths, roll formats, or sheet formats that customers specify. It is separate from manufacturing: web formation, bonding, and finishing treatments create the fabric, while converting shapes that fabric into the final deliverable.
To rozróżnienie ma znaczenie, ponieważ konwersja ma miejsce wtedy, gdy ukryte problemy z jakością stają się widoczne. Wstęga o nierównej gramaturze nie będzie się równomiernie nawijać. Źle kontrolowane naprężenie może rozciągnąć lekką tkaninę i zmienić jej szerokość, zanim krajarka wykona cięcie. Nawet przygotowanie błonnika ma wpływ: kiedy a blender wielkokomorowy nie miesza włókien w sposób ciągły, zmiana gęstości przenosi się do stacji przetwarzającej. Dlatego doświadczeni kierownicy zakładów traktują wydajność przetwarzania jako miarę całej linii, a nie tylko sprzętu wykańczającego.
Konwersja dotyczy większości rodzin tkanin stosowanych w przemyśle: igłowanych, łączonych termicznie, formowanych pneumatycznie, typu spunbond i rozdmuchiwanych ze stopu. Rolki higieniczne wymagają precyzyjnej kontroli szerokości. Ściereczki czyszczące wymagają gładko przyciętych krawędzi i stałej twardości rolki. Geotekstylia wymagają tolerancji umożliwiających niezawodny montaż w terenie.
Proces przetwarzania włókniny krok po kroku
Przetwarzanie rolki włókniny przebiega według określonej sekwencji, niezależnie od tego, czy linia składa się z cięcia wzdłużnego, przewijania czy cięcia arkuszy:
- Odwijanie — rolka jumbo jest zamontowana na stojaku odwijającym z hamulcem lub napędem, który utrzymuje stałe napięcie.
- Cięcie — noże obrotowe lub ostrza tnące przycinają wstęgę do docelowej szerokości.
- Przewijanie — wstęgi rozcięte są nawijane na poszczególne rdzenie z kontrolowanym naprężeniem i dociskiem.
- Cięcie poprzeczne lub arkuszowe —rolki są cięte na krótkie kłody lub arkusze do określonych zastosowań.
- Wykończenie — prasowanie, utwardzanie termiczne lub uszczelnianie krawędzi poprawia spójność powierzchni i stabilność wymiarową.
- Kontrola i pakowanie — krawędzie, gęstość rolki i wymiary są sprawdzane przed owijaniem i etykietowaniem.
Równość ciasta wchodzącego do pieca lub strefy igłowania określa, czy gotowa rolka ma jednakową grubość na całej szerokości. A podajnik wibracyjny włókniny jest jednym z pierwszych miejsc, w których ustala się równość; jeśli płat się zmienia, stacja przetwarzająca postrzega to jako wahania napięcia i wady powierzchni.
Typowe metody konwersji
| Metoda | Typowe wyjście | Wspólne produkty |
|---|---|---|
| Cięcie rolkowe | Gotowe rolki o szerokości od 50 do 2000 mm | Higiena rolls, wipes, industrial roll goods |
| Cięcie blachy | Ułożone lub złożone arkusze | Chusteczki, face masks, interlining |
| Cięcie matrycowe | Kształtowane elementy | Płatki kosmetyczne, opatrunki medyczne |
| Klejenie termiczne lub ultradźwiękowe | Uszczelnione krawędzie i sekcje laminowane | Osłony ochronne, kieszenie na filtry |
Konwersja sprzętu, który działa
Niezawodny sprzęt do przetwarzania charakteryzują się trzema możliwościami: precyzyjną kontrolą napięcia, czystym cięciem i powtarzalnym nawijaniem. Kontrola naprężenia zapobiega rozciąganiu lekkich wstęg i teleskopowaniu ciężkich filców. Dokładność cięcia określa, czy rolka rzeczywiście ma szerokość podaną na etykiecie. Gęstość nawinięcia wpływa na zachowanie rolki, gdy klient rozwija ją z dużą prędkością.
Na etapie cięcia a Maszyna do cięcia wzdłużnego HYFQ wykorzystuje precyzyjne pozycjonowanie ostrza względem hartowanego walca, aby uzyskać czyste, proste krawędzie bez stopionych włókien i poszarpanych wykończenia. Ma to największe znaczenie w przypadku produktów takich jak ściereczki czyszczące i chusteczki medyczne, w przypadku których pojedyncze zabłąkane włókno na krawędzi powoduje pogorszenie jakości.
 Dostawca i sprzedaż hurtowa maszyn do cięcia włókniny | Hongyi Changshu Hongyi Nonbuilt Machinery Co., Ltd. jest chińskim dostawcą i producentem maszyn do cięcia wzdłużnego włóknin. Zintegrowana platforma, precyzyjna... Zobacz produkt →
Budowanie rolek to druga połowa równania. A Nawijarka i przecinarka HYSJ zarządza profilem naprężenia w całym skoku nawijania, dzięki czemu każda gotowa rolka ma jednakową twardość od rdzenia do warstw zewnętrznych. Po osiągnięciu ustawionej długości maszyna odcina i przenosi na nowy rdzeń bez zatrzymywania linii, co bezpośrednio zmniejsza straty związane ze zmianą rolki.
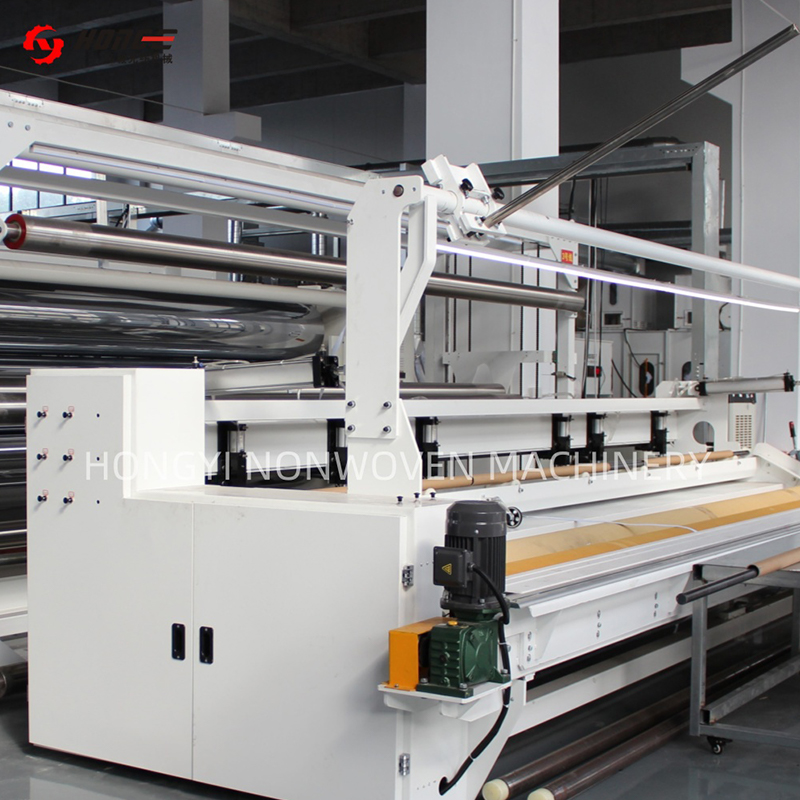 Dostawca maszyn do cięcia i nawijania włókniny | Hongyi Changshu Hongyi Nonbuilt Machinery Co., Ltd. jest chińskim dostawcą i producentem maszyn do cięcia i przewijania włóknin. Szerokość ≤10m,... Zobacz produkt →
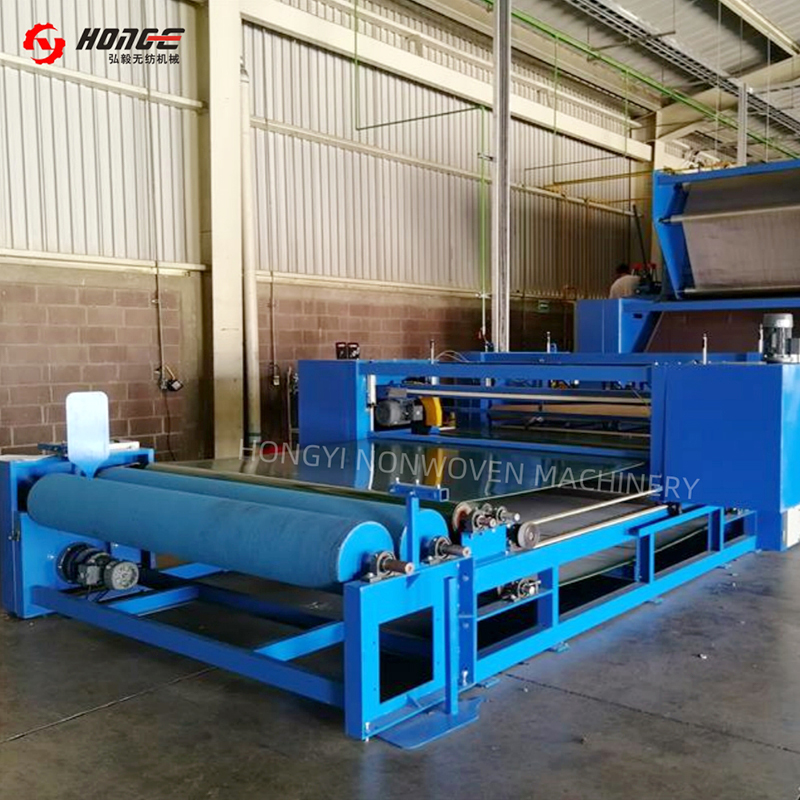
Wata łączona termicznie i filc igłowany zwykle wymagają przejścia wykończeniowego. A Maszyna do prasowania włókniny HYTG stosuje kontrolowane ciepło i nacisk powierzchniowy, aby wygładzić luźne włókna i ustabilizować tkaninę, dzięki czemu późniejsze cięcie zapewnia czystsze krawędzie, a końcowa rolka pozostaje stabilna wymiarowo podczas przechowywania.
 Dostawca i producent maszyn do prasowania włókniny | Hongyi Changshu Hongyi Nonbuilt Machinery Co., Ltd. jest chińskim dostawcą i producentem maszyn do prasowania włóknin. 2-3 walce, szerokość 2000-7... Zobacz produkt →
Konwersja wewnętrzna a konwersja zlecana na zewnątrz
W przypadku producenta, który już produkuje wyroby z włókniny w rolkach, decyzja o dodaniu lub rozszerzeniu wewnętrznego przetwarzania zwykle sprowadza się do kontroli i marży. Wysyłka 3,2-metrowej rolki jumbo do zewnętrznego konwertera wiąże się z dodatkowymi kosztami transportu, obsługą i dodatkową warstwą marży, a także opóźnia dotarcie gotowych rolek do klienta.
Konwersja wewnętrzna skraca czas realizacji zamówień i umożliwia realizację zamówień o niestandardowej szerokości, których zlecanie na zewnątrz byłoby nieekonomiczne. Dzięki temu problemy z jakością są widoczne: jeśli rolka źle się nawinie, operator linii zauważy to podczas tej samej zmiany i może skorygować przyczynę poprzedzającą. Outsourcing pozostaje rozsądny w przypadku wersji próbnych, bardzo małych ilości lub produktów, które wymagają specjalistycznych możliwości i są używane tylko sporadycznie.
- Kontrola czasu realizacji —przekonwertuj dzisiejszą produkcję już dziś, zamiast stać w kolejce u strony trzeciej.
- Utrzymanie plonów — wychwytywanie odpadów z obrzeży i odpadów rozruchowych do ponownego wykorzystania we własnym zakresie, jeśli linia na to pozwala.
- Zamówienia niestandardowe —przyjmuj zamówienia o szerokości detalicznej od 50 mm wzwyż bez negocjowania minimalnych stawek konwertera.
- Informacje zwrotne dotyczące jakości —konwersja defektów bezpośrednio na parametry procesu poprzedzającego.
Kontrola jakości i tolerancje w przetwórstwie
Jakość konwersji mierzy się w milimetrach i gramach. Tolerancja szerokości w przypadku produktów higienicznych i chusteczek wynosi zazwyczaj ± 1 do ± 2 mm. Przemysłowe produkty filcowe zwykle pracują przy ± 3 mm. Gęstość rolki wyraża się jako docelowy zakres twardości, sprawdzany poprzez pomiar masy, średnicy i nacisku rolki. Prostość krawędzi jest sprawdzana wzrokowo; kształt klepsydry lub dzwonka wskazuje na problem z napięciem, który będzie się pogłębiał w miarę wzrostu rolki.
Straty w konwersji nigdy nie są zerowe, ale można je kontrolować. Poniższy wykres pokazuje, gdzie na dobrze prowadzonej linii zazwyczaj pojawiają się odpady:
Automatyzacja zmniejsza ilość odpadów zależnych od człowieka. Automatyczna zmiana rolki, zliczanie zaprogramowanej długości i automatyczna regulacja naprężenia zmniejszają straty wynikające ze zmiany rolki, które są drugim co do wielkości czynnikiem przyczyniającym się do straty. Różnica między 15-minutową ręczną wymianą rolki a 3-minutową automatyczną wymianą zapewnia znaczące, produktywne godziny w ciągu całej zmiany.
Na co zwrócić uwagę przy zakupie sprzętu do konwersji
Zakup sprzętu przetwarzającego rozpoczyna się od dopasowania maszyny do asortymentu produktów. Linia, która obsługuje głównie chusteczki, ma inne wymagania niż linia, która codziennie obsługuje rolki igłowanej geowłókniny.
- Kompatybilność prędkości — linia przetwarzająca powinna nadążać za najwolniejszą linią produkcyjną ją zasilającą.
- Zakres szerokości — sprawdź minimalną i maksymalną szerokość użytkową, a nie tylko maksymalną szerokość wykończenia.
- Pojemność średnicy rolki — upewnij się, że stojak do odwijania wytrzyma duże rolki, które faktycznie produkujesz.
- Kontrola napięcia — szukaj niezależnych stref naprężenia o szybkiej reakcji, ponieważ lekkie i ciężkie tkaniny zachowują się inaczej.
- Poziom automatyzacji — automatyczne ładowanie rdzenia, łączenie i wymiana rolek bezpośrednio zmniejszają największe koszty pracy na linii.
- Energia i konserwacja —porównaj wydajność silnika, częstotliwość wymiany ostrzy i dostęp do części zużywalnych.
Doświadczenie dostawcy ma większe znaczenie w konwersji niż w innych segmentach linii, ponieważ problemy z konwersją diagnozowane są zwykle na granicy linii głównej i urządzeń wykończeniowych. Changshu Hongyi Nonbuilt Machinery to jeden z przykładów dostawcy z ponad 20-letnim doświadczeniem w zakresie maszyn i urządzeń do włóknin zainstalowanych w ponad 20 krajach, w tym w Meksyku, Brazylii, Turcji, Egipcie, Bangladeszu i Wietnamie. Ta szerokość jest pomocna, gdy linia musi być dostosowana do różnych surowców, klimatów i poziomów umiejętności operatora.
Przed zatwierdzeniem przejrzyj najnowsze informacje od dostawcy nowości branżowe oraz referencje przypadków, aby potwierdzić, że aktywnie budują i wspierają linie w Twoim sektorze produktów, zamiast sprzedawać jednorazowe prototypy.
Często zadawane pytania dotyczące przetwarzania włóknin
Czy przetwarzanie włókniny to to samo, co produkcja włókniny?
Nie. Produkcja sama wytwarza tkaninę poprzez formowanie i łączenie wstęgi; przekształcanie przekształceń wytworzonych rolek w produkty formatowane, zwijane, cięte lub gotowe. Produkcja określa właściwości tkaniny, natomiast konwersja określa format produktu i jego użyteczność.
Jakie tolerancje szerokości są realistyczne dla rolek włókniny szczelinowej?
W przypadku produktów higienicznych i chusteczek typowa jest tolerancja szerokości od ±1 do ±2 mm. W przypadku cięższych filców przemysłowych i geotekstyliów częściej stosuje się ± 3 mm. Tolerancja zależy od wagi tkaniny, jakości krawędzi i stabilności naprężenia odwijania.
Czy jedna linia przetwarzająca może obsługiwać różne typy włóknin?
Tak, w granicach. Linia do cięcia wzdłużnego może zazwyczaj przetwarzać tkaniny igłowane, łączone termicznie i układane pneumatycznie, gdy można regulować rodzaj ostrza, ustawienia naprężenia i parametry nawijania. Bardzo lekkie wstęgi rozdmuchiwane ze stopu i ciężkie, sztywne filce mogą wymagać różnych systemów noży lub powierzchni rolek nawojowych.
Jaki jest największy ukryty koszt konwersji?
Przestoje związane ze zmianą walców i odrzucone rolki przy uruchomieniu to dwa najbardziej niedoszacowane koszty. Obydwa są bezpośrednio redukowane dzięki automatycznej wymianie rolek i powtarzalnej kontroli naprężenia, dlatego te funkcje szybko się zwracają na liniach, na których często zmieniają się produkty.


