

Igłowana geowłóknina polipropylenowa o gramaturze 200 g/m² wygląda jak gęsty filc. Nie zawiera nitek osnowy ani nitek wątku. Jego siła pochodzi z tysięcy kolczastych igieł przeciągających włókna przez patyk, aż do splątania. Krótka odpowiedź na pytanie, w jaki sposób wytwarza się geowłókninę, jest następująca: odcinkowe włókna są otwierane, mieszane, zgrzeblone w sieć, krzyżowane w płat, łączone mechanicznie lub termicznie i zwijane w rolkę. Geotekstylia igłowane, będące podstawą separacji, filtracji i drenażu, opierają się głównie na wiązaniu mechanicznym.
To rozróżnienie ma znaczenie na etapie zakupu. Jeśli określisz geowłókninę wyłącznie na podstawie masy na jednostkę powierzchni, możesz pominąć zmienne decydujące o tym, czy rolka sprawdza się w terenie: mieszanka włókien, równość wstęgi, gęstość igły i warunki utwardzania termicznego. Proces produkcyjny wyjaśnia, dlaczego dwie rolki z tą samą etykietą o gramaturze 200 g/m² mogą zachowywać się inaczej.
Podstawowa odpowiedź: cztery etapy, a nie krosno tkackie
Produkcja geowłókniny przebiega w czterech ogólnych etapach. Każdy etap może być uruchamiany jako osobna maszyna lub połączony w ciągłą linię.
- Tworzenie sieci: włókna są otwierane, mieszane, zgrzeblone i krzyżowane w jednolitą masę.
- Łączenie sieciowe: płat jest igłowany, łączony na gorąco lub wiązany chemicznie, aby połączyć ze sobą włókna.
- Wykończenie: tkanina może być utwardzana termicznie, kalandrowana, cięta lub poddawana obróbce powierzchniowej.
- Uzwojenie i kontrola: gotowa geowłóknina jest nawijana, testowana i pakowana.
W wielu gatunkach geowłóknin dominuje igłowanie, ponieważ tworzy grubą, porowatą strukturę o dobrej przenikalności elektrycznej i odporności na przebicie. Proces nie tka; to się splata.
Etap 1: Otwieranie i mieszanie bel włókiennych
Większość geotekstyliów igłowanych zaczyna się od odcinkowych włókien polipropylenowych lub poliestrowych. Włókno dostarczane jest w sprasowanych belach. Otwieracz bel łamie bele na kępki. Maszyny otwierające oddzielają następnie te pęczki, dzięki czemu włókna można mieszać z dodatkami, barwnikami lub włóknem pochodzącym z recyklingu. Mieszanie to miejsce, w którym ustala się przepis. Na przykład mieszanka 70/30 z pierwotnego materiału do recyklingu musi być kontrolowana wagowo, a nie wzrokowo, w przeciwnym razie gotowa rolka będzie różnić się wytrzymałością i wielkością porów.
Mieszalniki wielkoseryjne są powszechne na liniach geowłókninowych, ponieważ tłumią drobne błędy ważenia. Jeśli proporcje mieszania będą się wahać, możesz później zauważyć to jako słabe punkty, nierówną grubość lub dziury filtracyjne. Artykuł dot jak działa maszyna do mieszania włókien wyjaśnia bardziej szczegółowo stronę mechaniczną.
Wilgotność również ma znaczenie. Wilgotne włókno może powodować mostkowanie w rynnie, natomiast zbyt suche włókno może powodować elektryzowanie się i latanie. Operatorzy zwykle równoważą intensywność otwierania z uszkodzeniem włókien: zbyt małe otwarcie pozostawia grudki, zbyt duże powoduje powstawanie krótkich włókien i kurzu.
Etap 2: Zgrzeblenie, krzyżowanie i jednolitość sieci
Otwarta mieszanka jest podawana do zgrzeblarki. Drut zgrzeblarski otwiera pęczki na pojedyncze włókna, wyrównuje je nieco w kierunku maszynowym i tworzy cienką wstęgę. W tym momencie sieć jest delikatna. Następnie zakładka krzyżowa składa wstęgę tam i z powrotem na przenośnik, tworząc grubszy płat. Liczba fałd, prędkość podawania i stopień zanurzenia określają wagę i szerokość łaty.
Tutaj naprawdę obliczana jest masa na jednostkę powierzchni. Jeśli podawanie kart jest zmienne, maszyna krzyżująca nie może tego skorygować. Jeżeli napięcie pasa krzyżowego jest nierówne, łata może być cięższa na jednej krawędzi. Docelowy materiał o gramaturze 200 g/m² z tolerancją ± 5% pozwala na przesuwanie rolki o gramaturze 10 g/m²; bardziej rygorystyczne projekty mogą wymagać ±2% do ±3%. Różnica ta jest często widoczna w wydajności filtracji i wytrzymałości szwów.
Przykładowe zakresy zastosowań. Ostateczna specyfikacja zależy od rodzaju włókna, gęstości igły i projektu.
Etap 3: Dziurkowanie igłą: jak tkanina zyskuje swoją wytrzymałość
Bat wchodzi do maszyny do igłowania. Tysiące kolczastych igieł jest zamontowanych na deskach igłowych. Gdy deski poruszają się w górę i w dół, igły wnikają w pałkę, a kolce przenoszą kępki włókna z górnej powierzchni na dół i odwrotnie. Rezultatem jest trójwymiarowe splątanie włókien, a nie tkana struktura. Jest to etap, który nadaje geowłókninie wytrzymałość na rozciąganie, odporność na przebicie i stabilność wymiarową.
Najważniejsze ustawienia obejmują rozstaw igły, kształt zadziora, głębokość penetracji, gęstość igły i liczbę uderzeń na minutę. Powszechną korektą jest gęstość igły: zbyt mało uderzeń pozostawia luźną, rozmytą tkaninę o niskiej wytrzymałości; zbyt wiele stempli może uszkodzić włókna, utworzyć dziury i zmniejszyć wydłużenie. W przypadku danego gatunku geowłókniny wzór igły i prędkość linii są zwykle ustalane na podstawie próbki, która przeszła testy rozciągania, przebicia i przepuszczalności.
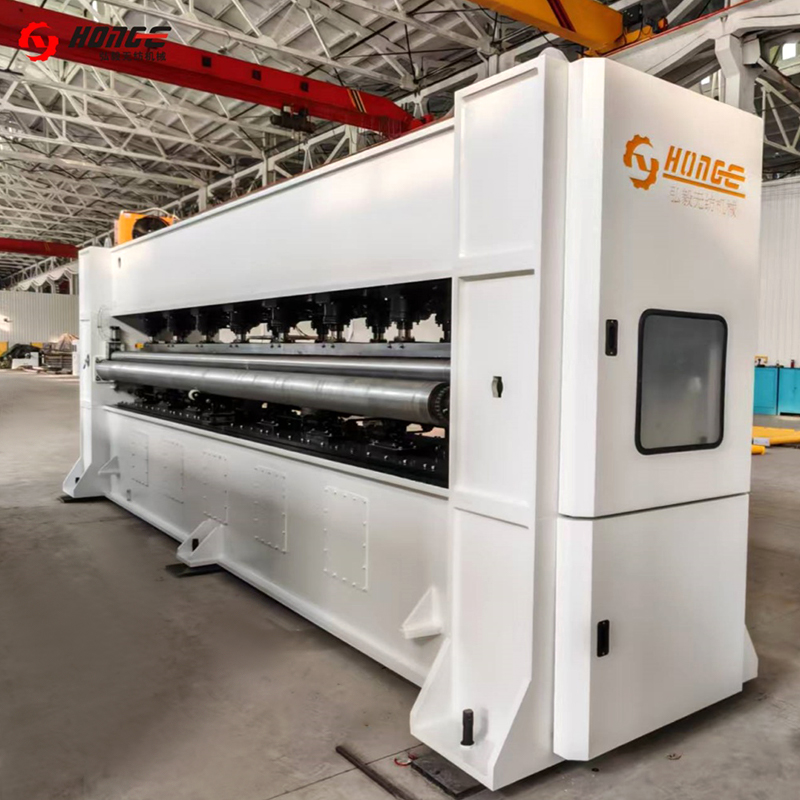 Maszyna do dziurkowania igieł HYZC Ta maszyna do włóknin służy do wzmacniania i wykańczania powierzchni włóknin. Możemy wyprodukować pełną gamę krosien igłowych, aby spełnić wymagania... Zobacz produkt →
Nakłuwanie igłą wpływa również na wielkość porów. Im bardziej włókna są splątane, tym mniejszy staje się pozorny rozmiar otworu, chociaż nadal dominuje rozdrobnienie włókien i masa płatka. Dlatego dwie igłowane geowłókniny z tym samym polimerem mogą mieć różne właściwości filtracyjne.
Etap 4: Wykańczanie, ustawianie na gorąco i nawijanie
Po igłowaniu tkaninę można poddać obróbce w piecu termoutwardzalnym lub kalandrze. Utrwalanie termiczne może stabilizować wymiary, zmniejszać skurcz i modyfikować gładkość powierzchni. W przypadku geotekstyliów stosowanych w miejscach narażonych na działanie promieni UV stabilizatory UV dodaje się zwykle na etapie włókna lub mieszania, a nie natryskuje się je później. Następnie następuje rozcięcie i przycięcie brzegów, po czym tkanina jest zwijana w rolki z kontrolowanym naprężeniem.
Nawijanie wygląda na proste, ale stwarza własne ryzyko związane z jakością. Jeśli naprężenie jest zbyt małe, rolka może się wysunąć podczas transportu. Jeśli naprężenie jest zbyt duże, tkanina może się rozciągnąć i stracić swoje określone wydłużenie. Średnicę rolki, rozmiar rdzenia i metodę łączenia należy uzgodnić przed wysyłką, szczególnie w przypadku projektów wymagających ciągłej instalacji.
Zmienne jakościowe zmieniające gotową geowłókninę
Poniższa tabela łączy każdy etap produkcji ze zmienną, która najczęściej decyduje o tym, czy gotowa rolka spełnia specyfikację.
| Scena | Główna kontrola | Typowy cel | Ryzyko, jeśli zostanie zignorowane |
|---|---|---|---|
| Otwieranie i mieszanie włókien | Proporcje mieszanki, stopień otwarcia, wilgotność | ±1% do ±2% wagowych dla mieszanek krytycznych | Zmienna siła, kolor i wielkość porów |
| Zgrzeblenie | Równość wstęgi, orientacja włókien | ±3% do ±5% zmienności masy | Cienkie plamy i otwory filtracyjne |
| Docieranie krzyżowe | Waga batta, szerokość, liczba fałd | ±2% do ±3% masy na jednostkę powierzchni | Ciężkie krawędzie i nierówne rolki |
| Wbijanie igieł | Gęstość igły, głębokość, rodzaj igły | Specyficzne dla aplikacji; potwierdzić próbką | Niska wytrzymałość na rozciąganie lub uszkodzenie włókien |
| Ustawianie ciepła i uzwojenie | Temperatura, napięcie, średnica rolki | ±2°C i ±2% napięcia, jeśli określono | Rolki termokurczliwe, rozciągające lub teleskopowe |
Jak proces skaluje się od próbki do linii produkcyjnej
Próbkę laboratoryjną można sporządzić na małej karcie i igłowaniu, ale produkcja wymaga dopasowanych prędkości i napięć na całej linii. Etapy otwierania, mieszania, zgrzeblenia, nakładania krzyżowego i igłowania muszą być tak dobrane, aby zgrzeblarka mogła zasilać docierarkę krzyżową bez głodzenia go, a krosno igłowe mogło pracować z wymaganą gęstością bez przeciążania włókien.
W tym przypadku wybór sprzętu staje się kwestią procesu, a nie tylko kwestią maszyny. Geowłóknina filtracyjna o gramaturze 200 g/m² może wymagać bardziej równej wstęgi niż filc wzmacniający o gramaturze 500 g/m². Linia obsługująca oba gatunki wymaga regulowanych współczynników ciągu, wzorów igłowych i naprężenia uzwojenia. Changshu Hongyi Nonbuilt Machinery od ponad 20 lat dostarcza sprzęt do produkcji włóknin, w tym maszyny do otwierania i mieszania, zgrzeblarki, zgrzewarki krzyżowe, maszyny do igłowania oraz kompletne linie do filcu igłowanego i geowłókniny. Możesz przejrzeć szerzej sprzęt do produkcji włóknin zakresie, jeśli porównujesz pojedyncze maszyny z pełną linią.
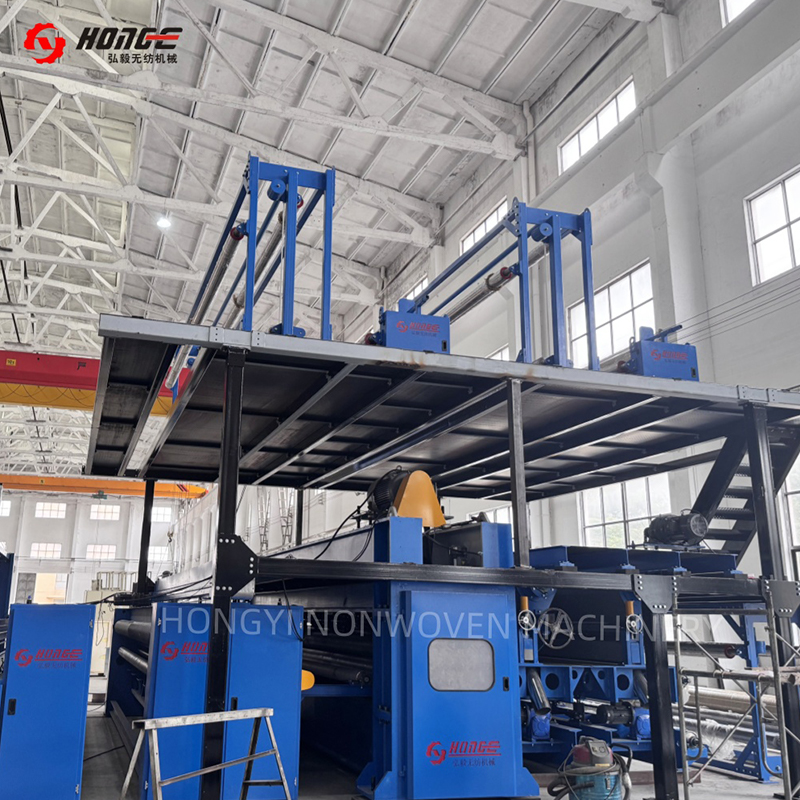 Linia do produkcji filcu igłowanego HIL Ta linia do produkcji filcu igłowanego służy do produkcji trwałych i wszechstronnych włóknin do zastosowań w motoryzacji, filtracji, geowłókninach, izolacjach... Zobacz produkt →
Często zadawane pytania: Jak powstaje geowłóknina włókninowa
Czy geowłóknina jest wykonana z tworzywa sztucznego pochodzącego z recyklingu?
Tak. Można użyć polipropylenu i poliestru pochodzącego z recyklingu, ale surowiec musi być posortowany i spójny. Różnice w przepływie stopu lub długości włókien mogą zmienić zachowanie igłowania i końcową wytrzymałość.
Jaka jest różnica między geowłókniną igłowaną a geowłókniną spajaną na gorąco?
Geowłóknina igłowana jest łączona poprzez splątanie mechaniczne, dlatego jest zwykle grubsza i bardziej porowata. Geowłóknina łączona na gorąco wykorzystuje stapianie termiczne, dzięki czemu można uzyskać cieńszą, mocniejszą tkaninę o różnych właściwościach filtracyjnych.
Ile igieł wykorzystuje maszyna do igłowania?
Deska igłowa może pomieścić tysiące igieł. Ważną liczbą nie jest sama całkowita liczba, ale gęstość igły na jednostkę powierzchni, głębokość penetracji i liczba uderzeń na minutę.
Czy ta sama linia może wytwarzać geowłókninę o różnych gramaturach?
Tak. Operatorzy zmieniają prędkość podawania włókien, liczbę zakładek krzyżowych, gęstość igły i prędkość linii. Każdą zmianę należy potwierdzić za pomocą testów masy na jednostkę powierzchni, testów rozciągania, przebicia i przepuszczalności.
Sposób wytwarzania geowłókniny sprowadza się do jednej zasady: uformować jednolitą wstęgę włókien, a następnie splątać ją w stabilną tkaninę. Wybór włókien wyznacza linię bazową dla substancji chemicznych i UV. Zgrzeblenie i krzyżowanie ustalają wagę i równość. Igłowanie ustala wytrzymałość i strukturę porów. Wykończenie i nawinięcie chronią te właściwości podczas montażu. Jeśli określasz linię geowłókniny, porównaj okno procesu na każdym etapie, a nie tylko tabliczkę znamionową maszyny.


