

Jeśli Twoim celem jest igłowana geowłóknina o gramaturze 500 g/m², lina łączona termicznie zbudowana z waty o gramaturze 80 g/m² nie będzie ekonomiczna. Wybierz proces produkcji włókniny od gotowego produktu wstecz: rodzaj włókna, gramatura, szerokość, metoda wiązania, prędkość i tolerancja jakości. Częstym błędem jest porównywanie najpierw cen maszyn. Bezpieczniejsza sekwencja to: zdefiniuj specyfikację tkaniny, dopasuj trasę procesu, zwymiaruj linię, a następnie poproś o wycenę.
W tym przewodniku omówiono metody igłowania, łączenia termicznego, układania powietrznego i łączenia metodą spunbond. Pokazuje, gdzie zwykle pojawiają się koszty i ryzyko. Jeśli znasz już swoje końcowe zastosowanie, zacznij od tabeli porównawczej.
Zacznij od specyfikacji gotowej tkaniny
Zapisz sześć liczb: rodzaj włókna, stosunek mieszanki, docelowa waga (g/m²), szerokość (mm), prędkość linii (m/min) i metoda wiązania. Dodaj tolerancje krytyczne: grubość, wytrzymałość na rozciąganie w kierunku maszynowym i poprzecznym, wydłużenie, przepuszczalność powietrza i skurcz. Geowłóknina może zaakceptować zmianę masy wynoszącą 10%; chusteczki medyczne lub wykończenia samochodowe mogą tego nie robić.
Wniosek: wybierz proces, który spełnia najostrzejsze wymagania krytyczne. Jeśli rozciąganie w kierunku poprzecznym ma kluczowe znaczenie, docieranie krzyżowe i gęstość igły mają większe znaczenie niż maksymalna prędkość. Jeśli miękkość i objętość są krytyczne, wiązanie termiczne może pokonać ciężkie igłowanie.
Porównaj główne ścieżki technologiczne włóknin
Użyj tej tabeli, aby wyeliminować trasy, które nie mogą dotrzeć do Twojego produktu. To jest filtr, a nie wycena maszynowa.
| Trasa procesu | Typowe włókna | Tworzenie sieci | Metoda klejenia | Wspólne produkty | Główne ograniczenie |
|---|---|---|---|---|---|
| Zgrzebne dziurkowanie | PET, PP, wełna, juta, włókna pochodzące z recyklingu | Zgrzeblenie i docieranie krzyżowe | Mechaniczne igłowanie | Geotekstylia, filc, podkłady dywanowe, wykończenia samochodów, ściereczki do czyszczenia | Ciężkie igłowanie może zmniejszyć miękkość i przepuszczalność powietrza |
| Klejone termicznie | Dwuskładnikowy PET/PP, włókna mieszane | Zgrzeblenie i docieranie krzyżowe | Piekarnik z termoobiegiem lub kalandr | Wata, wyściółka, ocieplenie, warstwy higieniczne | Włókno musi zawierać składnik spoiwa termicznego |
| Powietrze | Pulpa, krótkie włókna, odpady pochodzące z recyklingu | Tworzenie się powietrza | Dziurkacz lateksowy, termiczny lub igłowy | Odpady filcowe, podkładki chłonne, filtracja | Kontrola przepływu powietrza i zapylenia zwiększa złożoność |
| Spunbond lub Meltblown | Wióry polimerowe, głównie PP | Bezpośrednie wytłaczanie | Kalander termiczny lub samospajający | Tkanina medyczna, higiena, filtracja | Zależność od gatunku polimeru i wysoki poziom wejścia kapitału |
Jeśli Twój produkt to trwały filc do nawierzchni dróg, mebli lub samochodów, pierwszą metodą do sprawdzenia jest zwykle igłowanie. Jeśli Twoim produktem jest miękka wata do pościeli lub odzieży, zgrzewaniu termicznemu należy się bliżej przyjrzeć. Jeśli przetwarzasz włókna pochodzące z recyklingu lub odpady, układanie powietrzne może zmniejszyć wymagania dotyczące długości włókien, ale wymaga silnej kontroli pyłu i przepływu powietrza.
Dopasuj przygotowanie włókien do procesu
Wybór włókna decyduje o tym, co musi zrobić linia przed utworzeniem wstęgi. Długie włókna odcinkowe wymagają delikatnego otwierania i mieszania, aby uniknąć złamania. Włókna krótkie i pochodzące z recyklingu wymagają bardziej agresywnego otwierania. Jeśli proporcje mieszanki różnią się o więcej niż 2-3%, następuje zmiana masy i wytrzymałości. Przygotowanie włókien zapewnia stabilność całego procesu.
Wielkokomorowy blender miesza wiele włókien partiami; maszyna do mieszania włókien wygładza proporcje przed zgrzebleniem. Aby uzyskać więcej informacji, przeczytaj ten przewodnik po Blender wielkokomorowy z włókniny .
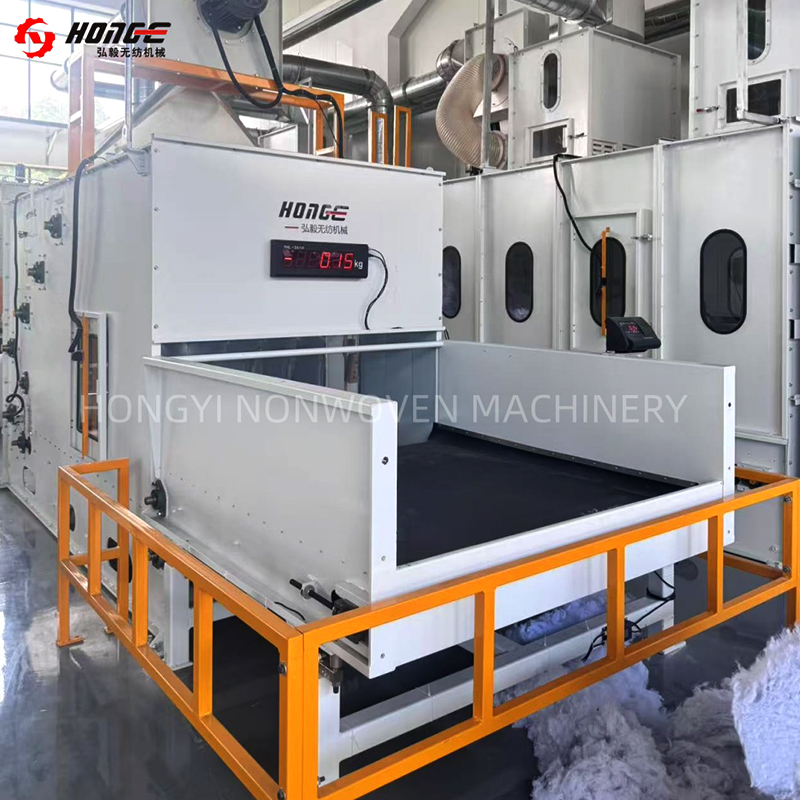 Maszyna do mieszania włókien HYHM do otwierania i mieszania włóknin Wstępnie otwiera zwinięte w bele włókna i proporcjonalnie je waży przed zgrzebleniem, pomagając uzyskać gładkie proporcje mieszania po mieszaniu w komorze. Zobacz produkt →
Poproś dostawcę o wypróbowanie rzeczywistej mieszanki bel, a nie standardowej próbki włókien pierwotnych. Rozkład długości włókien, wilgoć i wykończenie olejem zmieniają zachowanie karty.
Wybierz opcję Tworzenie sieci i łączenie razem
Zgrzeblenie wytwarza cienką wstęgę, której włókna są przeważnie ułożone w kierunku maszyny. Nakładanie krzyżowe składa wstęgę, zwiększając jej wagę i wytrzymałość w kierunku poprzecznym. Igłowanie splata włókna mechanicznie. Większa gęstość igły zwiększa wytrzymałość, ale zwykle zmniejsza przepuszczalność powietrza i miękkość. Właściwa równowaga pochodzi z matrycy próbnej.
W przypadku linii igłowanych należy kontrolować wagę wstęgi na warstwę, liczbę okrążeń i częstotliwość wykrawania. Zła kontrola okrążeń powoduje powstawanie grubych i cienkich pasm, które stają się słabymi punktami. W przypadku linii łączonych termicznie, temperatura pieca, prędkość powietrza i czas przebywania kontrolują wiązanie.
 Laper krzyżowy HYPW do równomiernego formowania włókniny Składa i układa równomiernie zgrzeblone wstęgi, aby uzyskać docelową wagę i grubość przed igłowaniem lub zgrzewaniem, zapewniając równomierną kontrolę zakładek. Zobacz produkt →
Poproś o okno procesu, a nie o jedno ustawienie. Na przykład 200-600 g/m² przy 2-8 m/min przy 80-250 stemplach/cm². Wąskie okno oznacza mniejszą elastyczność; szerokie okno wymaga kontroli jakości po obu stronach.
Ustaw pojemność, szerokość i prędkość przed ceną
Wydajność to nie tylko prędkość linii. Użyj tej przybliżonej formuły:
- Roczna produkcja (kg) = waga (g/m²) × szerokość (m) × prędkość (m/min) × 60 × godziny pracy × wydajność.
- Aby otrzymać kilogramy, podziel gramy przez 1000.
- Dla nowej linii użyj wydajności 70-85%, a nie teoretycznego maksimum.
Dla 1200 ton filcu o gramaturze 300 g/m² i szerokości 2,5 m rocznie, 6000 godzin przy wydajności 80% wymaga około 5,6 m/min. Maszyna, która osiąga prędkość tylko na lekkim materiale, nie osiągnie celu na ciężkim materiale. Szerokość również ma znaczenie: jeśli produkt końcowy potrzebuje 3,2 m po skurczeniu, linia 2,5 m nie będzie w stanie tego zapewnić.
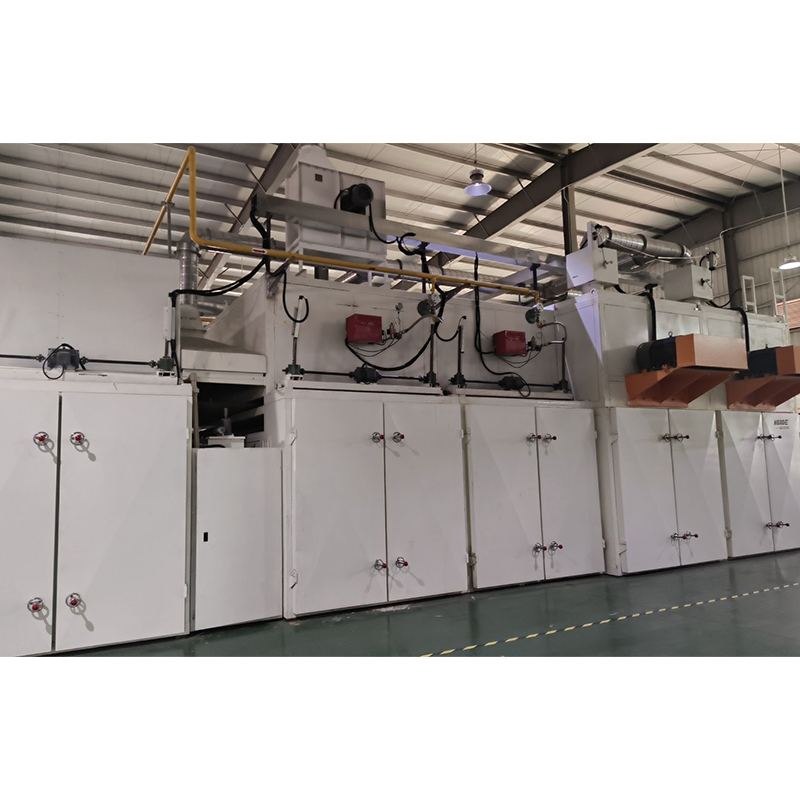 Piec do włókniny HYHX do łączenia termicznego i ustawiania temperatury Łączy termicznie krzyżujące się wstęgi poprzez penetrację gorącego powietrza, tworząc grubą watę wiążącą termicznie; szerokość robocza do 5000 mm i regulacja temperatury do 220°C. Zobacz produkt →
W obliczeniach uwzględniane są odpady przycinania i jakość krawędzi. Cięcie wstępne krawędzi i niezawodne nawijanie mogą zrekompensować pewne straty, szczególnie w przypadku grubego filcu.
Przejrzyj kontrolę jakości i testy akceptacyjne
Przed podpisaniem uzgodnij testy akceptacyjne. W przypadku tkaniny igłowanej należy sprawdzić masę, grubość, wytrzymałość na rozciąganie w obu kierunkach, wydłużenie i przepuszczalność powietrza. W przypadku tkaniny klejonej termicznie dodaj skurcz, rozwarstwienie i jednolitość powierzchni. W przypadku filcu odpadowego układanego metodą powietrzną należy sprawdzić zmiany gęstości i zapylenie.
Użyj planu pobierania próbek, a nie jednej próbki końcowej. Pobieraj trzy próbki na zmianę przez pierwsze 72 godziny, a następnie jedną na zmianę po stabilnej produkcji. Jeśli w umowie jest napisane ±5% masy, zapytaj, jak lina utrzymuje ten cel, gdy zmienia się wilgotność włókna.
Skorzystaj z prostej kontroli kosztów
Cena zakupu to tylko część kosztów w całym okresie użytkowania. Poniższy wykres ma charakter poglądowy, ale zazwyczaj dominują włókna i energia. Praca i konserwacja zależą od automatyzacji i lokalnych wynagrodzeń.
Porównując oferty, zapytaj o moc przyłączeniową, zapotrzebowanie na sprężone powietrze i zużycie części zamiennych. Linia o niższej energii na kilogram może kosztować więcej z góry i mniej w ciągu trzech lat. Zapytaj także o zakres automatyzacji: automatyczne dozowanie, kontrola napięcia i przechowywanie receptur redukują straty i błędy operatora.
Przed pełnym zaangażowaniem przeprowadź próbę na małą skalę
Wersja próbna to najtańszy sposób na zmniejszenie ryzyka. Uruchom włókno, docelową wagę i szerokość przy niskiej, średniej i dużej prędkości. Zapisz ustawienia i wyniki testów. Celem jest znalezienie stabilnego okna, a nie udowodnienie, że maszyna może działać.
Typowy wynik: średnie prędkości najlepiej utrzymują ciężar i wytrzymałość. Prędkość maksymalna może zapewniać dobrą masę, ale słabą wytrzymałość poprzeczną. Najniższa prędkość może spowodować nadmierne igłowanie wstęgi. Skorzystaj z danych próbnych, aby ustawić gwarantowaną wydajność, a nie maksymalną prędkość podaną w broszurze.
Typowe błędy przy wyborze procesu
- Wybór według ceny przed określeniem specyfikacji tkaniny.
- Wykorzystanie danych z badań włókien pierwotnych w projekcie dotyczącym włókien pochodzących z recyklingu.
- Ignorowanie wytrzymałości w kierunku poprzecznym, gdy wymagane jest zrównoważone rozciąganie.
- Akceptacja jednego numeru prędkości bez wagi i szerokości.
- Zapominając o kosztach energii, sprężonego powietrza i części zamiennych w całym okresie eksploatacji.
- Pozostawienie testów akceptacyjnych poza umową.
Często zadawane pytania
Jaki jest najlepszy proces produkcji włókniny do filcu?
W przypadku trwałego filcu najlepszym punktem wyjścia jest zwykle igła zgrzeblona. Obsługuje PET, wełnę, jutę i mieszanki pochodzące z recyklingu i może osiągać duże ciężary. Wiązanie termiczne jest lepsze, gdy miękkość i objętość są większe niż wytrzymałość mechaniczna.
Jak wybrać pomiędzy igłowaniem a zgrzewaniem termicznym?
Zapytaj, czy włókno można wiązać na gorąco i czy produkt wymaga dużej wytrzymałości na rozciąganie lub wysokiego strychu. Igłowanie zapewnia wytrzymałość mechaniczną i trwałość. Łączenie termiczne zapewnia miękkość i stabilną grubość, ale wymaga włókna spoiwa termicznego.
Czy na jednej linii można wyprodukować kilka wyrobów włókninowych?
Tak, w granicach. Linia może obsługiwać różne gramatury i mieszanki, jeśli karton, podkładka krzyżowa i sekcja łącząca mają wymiary dostosowane do najcięższych i najlżejszych produktów. Przetestuj okno procesu; nie zakładaj tego.
Co powinienem uwzględnić we wniosku dostawcy o wersję próbną?
Podaj typ włókna, stosunek mieszanki, docelową masę, szerokość, wymagane rozciąganie i wydłużenie oraz końcowe zastosowanie. Poproś o wyniki testów przy trzech prędkościach i pisemne okno procesu.
Niezawodnym sposobem wyboru procesu produkcji włókniny jest rozpoczęcie od tkaniny, przefiltrowanie trasy procesu, wymiarowanie linii na podstawie obliczeń matematycznych o rzeczywistej wydajności i weryfikacja próbna. Cena pojawia się po tych krokach.
W przypadku igłowania, klejenia termicznego lub układania pneumatycznego filcu odpadowego porównaj cały łańcuch wyposażenia, od otwierania i mieszania po nawijanie i cięcie. Dowiedz się więcej o rozwiązaniach maszynowych do włóknin i zdefiniuj specyfikację przed złożeniem wniosku o ostateczną wycenę.


